 EN

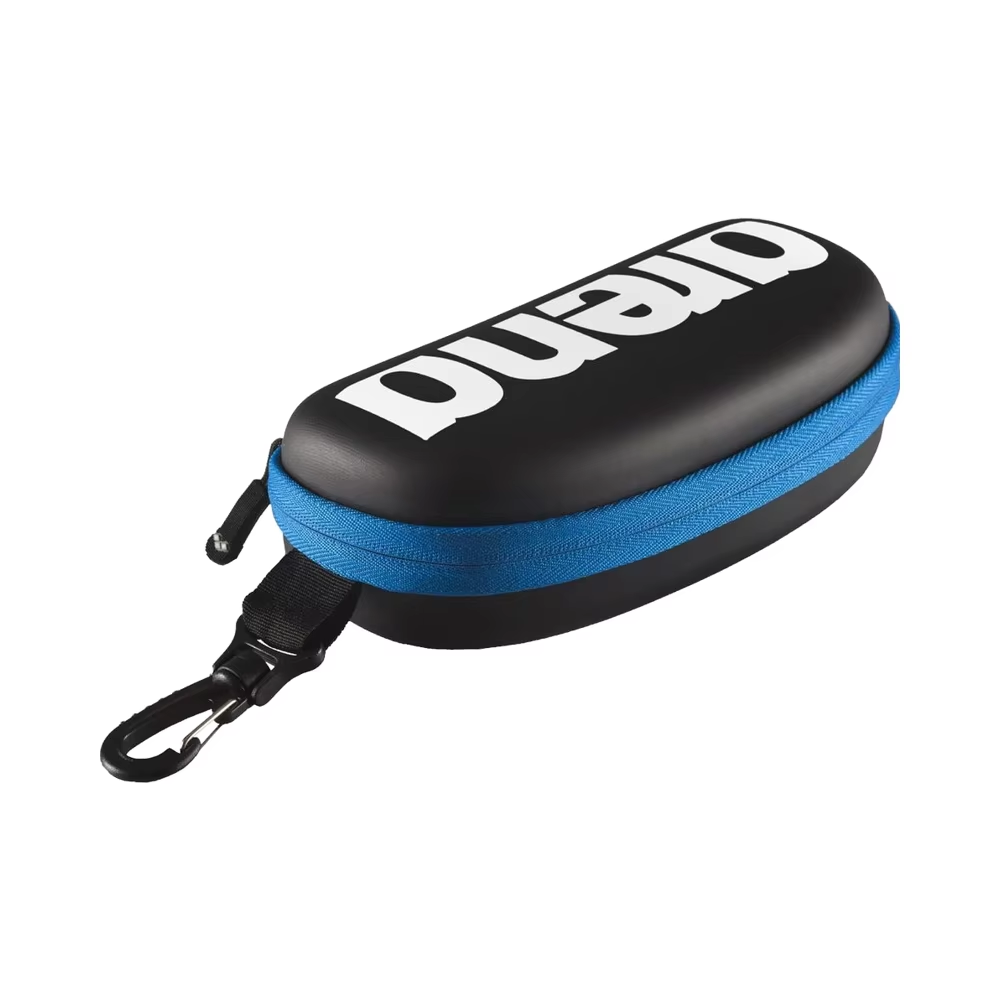
eVA Kılıflarda 20 Yıllık Evrim: Deneme-Yanılma Yönteminden Tahmin Edilebilir Güvenilirliğe
Yüksek performanslı koruyucu ambalajda malzeme ömrü ve yapısal tutarlılık tartışılmazdır. Geçtiğimiz yirmi yıl içinde Etilen Vinil Asetat (EVA) kılıfların üretimi büyük ölçüde değişti. Bir zamanlar sezgisel tahminlere ve deneme-yanılma prototipleme yöntemlerine dayanan bir sanattı; bugün ise tahmin edilebilir mühendislik ,hızlandırılmış yaşam döngüsü testi , ve istatistiksel olarak doğrulanmış kalite protokolleri .
Bu gelişimi anlamak, yüksek değerli tıbbi cihazlar, hassas elektronikler, taktiksel ekipmanlar ve endüstriyel ölçüm aletleri için özel muhafaza çözümleri temin eden satın alma yöneticileri, ürün yöneticileri ve tasarım mühendisleri açısından hayati öneme sahiptir.
Özel muhafaza mimarilerinin, üretim yeteneklerinin ve küresel satın alma stratejilerinin tam bir genel bakışını elde etmek için kapsamlı
Malzeme Seçimi: Tahminci Mühendislik Karşılaştırması ile Öznel Seçim
Yirmi yıl önce, özel çantalar için polimer bileşikleri seçimi büyük ölçüde reaktifti. Mühendisler nominal bir köpük yoğunluğu seçiyor, fiziksel numuneler sipariş ediyor, standart bir kumaş astarıyı basit alev veya çözücü lamine yöntemiyle uyguluyor ve alan raporlarını beklemek için aylarca süre geçiriyordu. Mikro çatlama, laminasyon ayrılmaları ve kalıcı sıkışma deformasyonu gibi kusurlar, genellikle binlerce birim son kullanıcıya gönderildikten sonra keşfediliyordu.
Bugün, gelişmiş özel ambalajlama, 20 yıllık gerçek dünya performans verilerine dayanan tahmine dayalı mühendisliğe dayanmaktadır.
Geleneksel Yaklaşım (2005):
Öznel Seçim -> Fiziksel Prototipleme -> Toplu Üretim -> Sahada Arıza Olayları (%4,7) -> Tepkisel Ayarlamalar
Modern Yaklaşım (Modern İmalat):
Geçmişteki Sahada Toplanan Veriler -> Polimer Karıştırma -> Hızlandırılmış Ömür Simülasyonları -> Sıfır Kusurlu Ölçeklendirme (%0,38)
Polimer Karıştırma ve Yoğunluk Ayarlama
Modern EVA formülleri, hazır satılan köpük levhalardan çok daha karmaşıktır. EVA, etilen ile vinil asetatın bir kopolimeridir. Vinil asetat (VA) oranı, malzemenin esnekliğini, şeffaflığını ve dayanıklılığını doğrudan belirler:
-
Düşük VA İçeriği (%9 ila %12): Basınç direnci, dokunsal esneklikten daha önemli olduğu ağır sanayi düşme koruması için daha sert, yüksek elastisite modülüne sahip kabuklar üretir.
-
Optimal VA İçeriği (%18 ila %28): Tekrarlı bükülme altında darbe enerjisi emme, esneklik ve yorulma direnci arasında ideal dengeyi sunar.
Farklı reçine kalitelerinin uzun süreli mekanik stresi nasıl dayandığını analiz ederek, üreticiler köpük formülasyonlarını belirli uygulama profillerine uyarlayabilir. Yüksek yoğunluklu EVA (65 kg/m³ ile 120 kg/m³ arasında değişen), 5 ila 10 yıl boyunca sürekli günlük operasyon için yapısal hafızasını ve çatlaksız esnekliğini koruyacak şekilde optimize edilebilir.
Çevresel dayanıklılık ve termal döngü
Saha ortamları, koruyucu kapları aşırı çevresel strese maruz bırakır:
-
Hızlı sıcaklık dalgalanmaları (örn., -20°C yük mahzeninden +50°C çöl pistine taşıma)
-
Standart yapıştırıcıların hidrolitik bozunmasına neden olan yüksek bağıl nem
-
Saha dağıtım sırasında uzun süreli ultraviyole (UV) maruziyeti
Tahminsel mühendislik, bu gerilmeleri malzeme seçimi aşamasında ele alır. Tarihsel bozulma eğrileri uygulanarak, mühendisler alttaki EVA alt tabakasıyla uyumlu termal genleşme katsayılarına sahip sıcak eriyen yapıştırıcı filmler ve yüzey laminatları (örneğin 1680D Balistik Nilon, PU deri veya su itici Oxford kumaşı) seçer; böylece termal şoka bağlı soyulmayı önler.
2. Üretim Doğrulaması: Boyutsal ve Yapısal Değişkenliğin Ortadan Kaldırılması
Geçmişteki EVA kılıf üretimi, belirgin süreç değişkenliğinden muzdaripti. İçindeki kalıplanmış tepsiler etrafındaki uyumsuzluklar, derin çekimli kabuklar boyunca köpük yoğunluğu gradyanları ve yüksek dikiş arızası oranları, başlangıç üretimlerinde bazen iki basamaklı hata oranlarına neden olurdu. Modern kalite mühendisliği, bu sorunları katı süreç doğrulama yoluyla ortadan kaldırır.
Hassas Sıkıştırma Kalıplama Protokolleri
Termoformajon EVA, termal kinetik ve basınç zamanlaması üzerinde hassas kontrol gerektirir. Modern işlem, dört kritik değişken boyunca kapalı çevrim kontrolüne dayanır:
| İşlem Değişkeni | Kaliteye Etkisi | Modern Kontrol Standardı |
| Plaka Sıcaklığı | Polimer akışını, çapraz bağlanma kararlılığını ve çekme tutarlılığını belirler. | ±1,5 °C toleransı içinde çok bölgeli PID ısıtma. |
| Bekleme Süresi | Yüzey yanmaları olmadan değişken duvar kalınlıkları boyunca tam termal doygunluğu sağlar. | Hidrolik basınç sensörlerine bağlı otomatik zamanlayıcı entegrasyonu. |
| Hidrolik Tonaj | Nihai kabuk kalınlığını, köşe yoğunluğunu ve yüzey dokusu sadakatini kontrol eder. | Yerel ince noktaları önleyen oransal basınç ayarı. |
| Soğutma Döngüsü | Posta-kalıp çarpılmalarını önlemek için iç gerilimsiz geometriyi sabitler. | Üniform soğuma oranlarını koruyan soğuk suyla çalışan kalıp kanalları. |
Ultrasonik Kaynak ve Güçlendirilmiş Dikiş Geometrisi
Geleneksel yumuşak kenarlı ve yarı sert bagajlarda dikişler ile kapanma noktaları ana başarısızlık vektörüdür. Geleneksel dikiş işlemi, çekme şoku altında yırtılabilen iğne delikleri bırakır.
Modern özel üretim, yüksek dayanımlı naylon iplikle birlikte ana yük yolları boyunca dikişlenen iç yapılar için gelişmiş ultrasonik kaynak ve Radyo Frekansı (RF) bağlamayı içerir. Uzun vadeli gerilim desenlerini inceleyerek mühendisler köşe yarıçaplarını güçlendirir ve ağır işlevli bantları uygular; bu da dikişle ilgili saha arızalarını neredeyse sıfıra indirir.
3. Ölçülebilir Kalite Kazanımları: 20 Yıllık Bir Vaka Çalışması
Sezgisel tasarım yaklaşımından veriye dayalı mühendisliğe geçiş, ölçülebilir performans iyileştirmeleri sağlar. 2005 ile 2023 yılları arasında önde gelen bir koruyucu kılıf üreticisinin saha geri dönüş verilerinin izlenmesi, bu güvenilirlik ilerlemesini vurgular.
Yıllık Saha Arızası Oranındaki Gelişme (2005–2023):
-
2005:%4,70 (Dikiş hatları ve fermuar arızalarına bağlı temel oran)
-
2015:%1,20 (Yinelemeli malzeme güncellemeleri ve köşe destek elemanları ile azaltıldı)
-
2023:%0,38 (300.000’den fazla ünite üzerinde tahmin edici hızlandırılmış testlerle optimize edildi)
(Toplam Saha Arızası Oranı Azaltımı: %92)
Arıza Oranı Azaltımı Zaman Çizelgesi
-
2005 Temel Durum (%4,7 Arıza Oranı): İlk nesil kılıflar, standart dikiş tekniğine, güçlendirilmemiş fermuar yollarına ve genel amaçlı köpük kalitelerine dayanıyordu. Başlıca arıza nedenleri, düşme darbesinden sonra dikiş hatlarının ayrılması ve uzun süreli istif yükleri altında köşelerin ezilmesiydi.
-
2015 Yinelemeli Dönem (%1,2 Arıza Oranı): Özelleştirilmiş karışım EVA köpük yoğunluklarının, güçlendirilmiş köşe yarıçaplarının ve güncellenmiş yapıştırıcı formülasyonlarının tanıtımı, yapısal bütünlüğü önemli ölçüde artırdı.
-
2023 Tahmin Aşaması (%0,38 Hata Oranı): İvme kazandırılmış yaşam döngüsü testlerinin ve istatistiksel süreç kontrolünün 300.000’den fazla üretilen birim üzerinde tam entegrasyonu.
İvme Kazandırılmış Yaşam Döngüsü Testi (ALT) Uygulaması
Ürün güvenilirliğindeki en keskin artış, ivme kazandırılmış yaşam döngüsü test protokollerinin tanıtılmasından sonra gerçekleşti. Gerçek dünya aşınma raporlarını beklemek yerine, üretim tasarımları kalıp onayından önce simüle edilmiş çok yıllık stres döngülerine tabi tutulur:
-
İvme Kazandırılmış Isıl Döngüleme: Laminasyon kayma dayanımını doğrulamak için -30°C ile +65°C arasında sıcaklıkların 200 ardışık saat boyunca hızla değiştirilmesi.
-
Dinamik Düşme ve Şok Testi: Yüklenmiş kasanın, MIL-STD-810H metodolojilerine uygun olarak beton yüzeylere çoklu darbe vektörleri üzerinden 1,2 ila 1,8 metre yükseklikten düşürülmesi.
-
Sürekli Titreşim Testi: İç kadife kaplamalar ile kapalı enstrümantasyon arasındaki sürtünme aşınmasını belirlemek amacıyla 5.000 mil otoyol ve hava taşıma simülasyonu.
-
Yineleyici Fermuar Yorgunluğu: nominal yatay gerilme altında 10.000 otomatik açma/kapama döngüsü.
gerçek Üretim Uzmanlığını Sadece Uzun Süreli Varoluştan Ayırt Etme
Polimer sektöründe iki on yıl boyunca faaliyet göstermek, yalnızca bu süre sistematik süreç iyileştirmelerine ve fikri mülkiyete dönüştürüldüğünde anlamlıdır. Yüksek performanslı üretim ortakları, süreç disiplini, nesnel testler ve doğrulanabilir standartlarla öne çıkar.
Geleneksel Fabrika (Deneyime Dayalı):
-
Yazılı olmayan yerel bilgiye dayanır
-
Öznel, manuel denetimler
-
Bağlantısız ham madde partileri
-
Tepkisel saha arızası düzeltmeleri
Gelişmiş Üretici (Sistemle Sürülen):
-
ISO 9001 standartlı iş akışları
-
İstatistiksel süreç kontrolü (SPC) ve Shore sertlik testi
-
Tam parti ve seri izlenebilirliği
-
Kendi içindeki hızlandırılmış ALT laboratuvarları
Entegre Ar-Ge ve Fikri Mülkiyet
Gerçek uzmanlık, üretim geri bildirimlerini özel yapısal yeniliklere dönüştürür:
-
Özelleştirilmiş Laminasyon Formülasyonları: Bubbling oluşmadan tropikal nem koşullarına dayanacak şekilde tasarlanmış çözücü içermeyen, ateşle laminasyon yapımında kullanılan yapıştırıcılar.
-
Mühendislikle Geliştirilmiş Darbe Geometrisi: Hassas elektronik bileşenlerin etrafına kinetik darbe enerjisini dağıtmak için sonlu eleman analizi (FEA) kullanılarak tasarlanan iç kabartmalar ve köşe payandaları.
-
Ergonomik Kapanış Sistemleri: Taşıma sırasında takılma ve gerilme yoğunluklarını en aza indirmek için gömülü fermuar yolları ve özel kalıplanmış TPE tutamaklar.
ISO Kalite Sistemleri ve İzlenebilirlik
Bireysel işçilerin hafızasına dayanmak yerine, belgelendirilmiş kontrol sistemlerine dayanan ödün verilmeyen üretim kalitesi.
-
ISO 9001 Sertifikalı İş Akışları: Ham reçine teslimatından son kutu paketlemesine kadar her aşamada standartlaştırılmış işletme prosedürleri.
-
Giren malzeme kontrolü (IQC): Termoşekillendirme öncesi ham EVA levhaların Shore sertliği (örn. 45°–75° Shore C), yoğunluk tutarlılığı ve çekme uzaması testleri.
-
İstatistiksel Süreç Kontrolü (SPC): Üretim partileri boyunca toleransların ±0,5 mm içinde kalmasını sağlamak için dijital kumpaslar ve optik karşılaştırıcılarla kritik boyutların izlenmesi.
-
Tam Parti İzlenebilirliği: Son üniteleri kalıp istasyonu kayıtlarına, laminasyon yapıştırıcı partilerine ve ham reçine partilerine geriye doğru eşleştiren seri üretim kaydı.
Uygun olmayan durumlar oluştuğunda, izlenebilir üretim kayıtları kalite ekiplerinin tam kök neden analizi (8D metodolojisi) ve düzeltici önlemleri hemen uygulamasını sağlar.
Teknik Özellikler Özeti
Yüksek güvenilirlikte özel EVA kılıflarının belirtimini desteklemek amacıyla mühendislik ekiplerine yardımcı olmak için iki on yıllık üretim verileriyle geliştirilen standart temel parametreler şunlardır:
| Teknik parametre | Standart Özellik | Yüksek Güvenilirlik Belirtimi | Test Yöntemi / Standart |
| EVA Köpük Yoğunluğu | 45 - 60 kg/m³ | 65 - 120 kg/m³ | ISO 845 / ASTM D3575 |
| Kıyıda sertlik | 38° - 50° Shore C | 55° - 75° Shore C | ASTM D2240 |
| Laminasyon soyulma dayanımı | ≥ 12 N/25 mm | ≥ 25 N/25 mm | ISO 2411 |
| Boyut toleransı | ±1,5 mm | ±0.5 mm | ISO 2768-m |
| Çalışma Sıcaklığı | -10°C ile +50°C arası | -35 °C ila +70 °C | EN 60068-2-14 |
| Düşme Testi Koruması | 1,0 m beton yüzeyine düşürme | 1,8 m beton yüzeyine düşürme (MIL-STD-810H) | FED-STD-101 |
Sezgisel tasarım yaklaşımından tahmin edebilir, veriye dayalı üretim yöntemine geçerek yüksek yoğunluklu EVA kılıflar, garanti riskini en aza indirirken güvenilir, çok yıllık ekipman koruması sağlar. Bir sonraki muhafaza projeniz için özel bileşim seçimleri, özel kalıp yapılandırmaları ve mühendislik seçeneklerini incelemek üzere ana sayfamızı ziyaret edin
İçindekiler Tablosu
- eVA Kılıflarda 20 Yıllık Evrim: Deneme-Yanılma Yönteminden Tahmin Edilebilir Güvenilirliğe
- Malzeme Seçimi: Tahminci Mühendislik Karşılaştırması ile Öznel Seçim
- 2. Üretim Doğrulaması: Boyutsal ve Yapısal Değişkenliğin Ortadan Kaldırılması
- 3. Ölçülebilir Kalite Kazanımları: 20 Yıllık Bir Vaka Çalışması
- gerçek Üretim Uzmanlığını Sadece Uzun Süreli Varoluştan Ayırt Etme
- Teknik Özellikler Özeti
