 EN

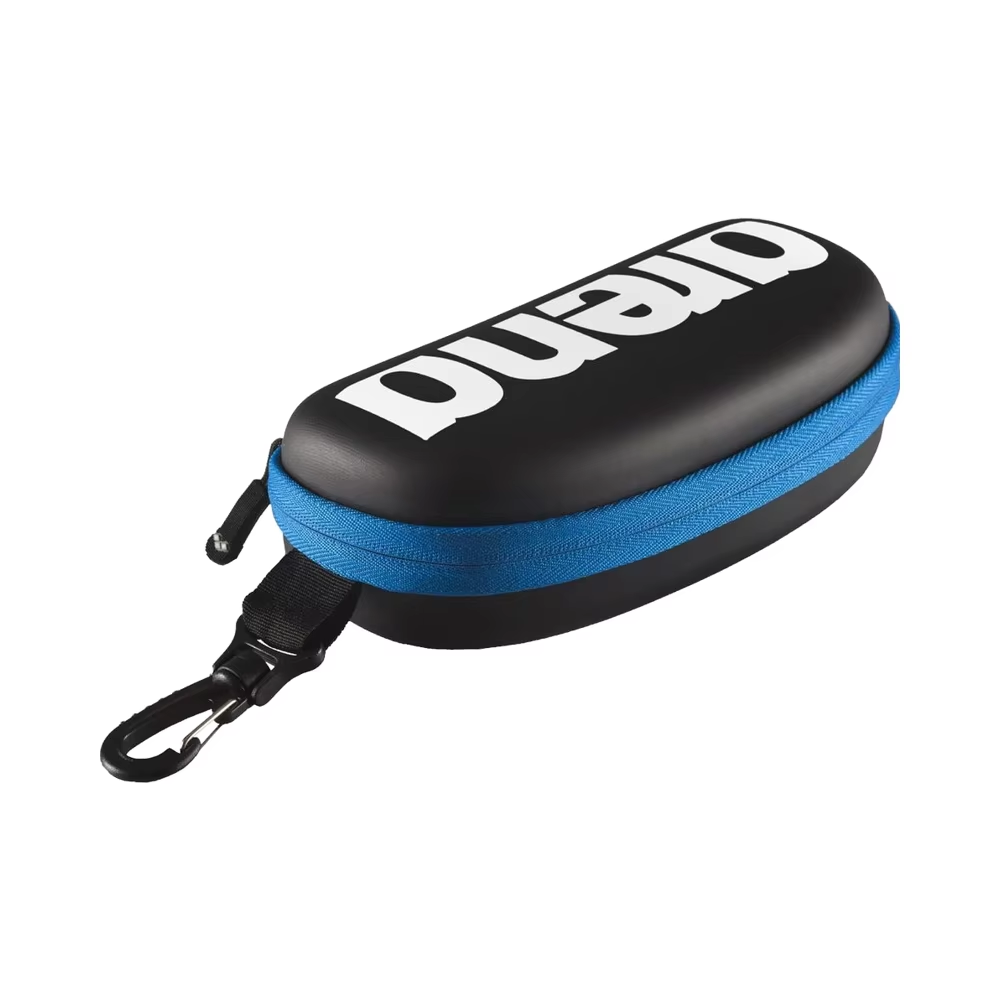
20 χρόνια εξέλιξης των θηκών EVA: Από τη δοκιμή-και-σφάλμα στην προβλέψιμη αξιοπιστία
Στην προστατευτική συσκευασία υψηλής απόδοσης, η διάρκεια ζωής των υλικών και η διατήρηση της δομικής συνέπειας είναι αναπόφευκτες απαιτήσεις. Τις τελευταίες δύο δεκαετίες, το πεδίο της κατασκευής θηκών από Αιθυλένιο-Βινυλοϋποακετάτη (EVA) έχει αλλάξει ριζικά. Αυτό που κάποτε ήταν μια τέχνη βασισμένη σε διαισθητικές εκτιμήσεις και πρωτότυπα δοκιμής-και-σφάλμα έχει μετατραπεί σε μια πειθαρχία που διέπεται από προβλέψιμη μηχανική σχεδίαση ,επιταχυνόμενη δοκιμή κύκλου ζωής και πρωτόκολλα ποιότητας επιβεβαιωμένα στατιστικά .
Η κατανόηση αυτής της εξέλιξης είναι ζωτικής σημασίας για τους υπευθύνους προμηθειών, τους διαχειριστές προϊόντων και τους μηχανικούς σχεδιασμού που αναζητούν προσαρμοστικές λύσεις περιβλημάτων για ιατρικές συσκευές υψηλής αξίας, ακριβή ηλεκτρονικά, τακτικό εξοπλισμό και βιομηχανικά όργανα μέτρησης.
Για μια πλήρη επισκόπηση των αρχιτεκτονικών προσαρμοστικών περιβλημάτων, των δυνατοτήτων κατασκευής και των παγκόσμιων στρατηγικών προμηθειών, εξερευνήστε τον εκτενή μας
Επιλογή Υλικού: Προβλεπτική Μηχανική έναντι Υποκειμενικής Επιλογής
Πριν από δύο δεκαετίες, η επιλογή πολυμερών για προσαρμοστικές θήκες ήταν κυρίως αντιδραστική. Οι μηχανικοί επέλεγαν μια ονομαστική πυκνότητα αφρού, παρήγγελλαν φυσικά δείγματα, εφάρμοζαν μια τυποποιημένη υφασμάτινη επένδυση μέσω απλής φλογο- ή διαλυτοκολλήσεως και περίμεναν μήνες για εκθέσεις πεδίου. Ελαττώματα όπως μικρορωγμές, αποκόλληση της επένδυσης και μόνιμη συμπιεστική παραμόρφωση ανακαλύπτονταν συχνά μόνο μετά την αποστολή χιλιάδων μονάδων στους τελικούς χρήστες.
Σήμερα, η προηγμένη εξατομικευμένη συσκευασία βασίζεται σε προβλεπτική μηχανική, η οποία στηρίζεται σε 20 χρόνια δεδομένων πραγματικής απόδοσης στο πεδίο.
Παραδοσιακή Προσέγγιση (2005):
Υποκειμενική Επιλογή → Φυσική Πρωτοτυποποίηση → Μαζική Παραγωγή → Αποτυχίες στο Πεδίο (4,7 %) → Αντιδραστικές Ρυθμίσεις
Σύγχρονη Προσέγγιση (Σύγχρονη Παραγωγή):
Ιστορικά Δεδομένα Πεδίου → Ανάμιξη Πολυμερών → Επιταχυνόμενες Προσομοιώσεις Ζωής → Κλιμάκωση Χωρίς Ελαττώματα (0,38 %)
Σύνθεση Πολυμερών και Ρύθμιση Πυκνότητας
Οι σύγχρονες συνθέσεις EVA είναι πολύ πιο περίπλοκες από τα εμπορικά φύλλα αφρού. Το EVA είναι ένα συνπολυμερές του αιθυλενίου και του ακετικού βινυλίου. Ο λόγος του ακετικού βινυλίου (VA) καθορίζει απευθείας την ευελαστικότητα, τη διαφάνεια και την αντοχή του υλικού:
-
Χαμηλό Περιεχόμενο VA (9 % έως 12 %): Παράγει πιο σκληρά, υψηλότερης ελαστικότητας κελύφη, κατάλληλα για προστασία από πτώση σε βαριά βιομηχανικά περιβάλλοντα, όπου η αντίσταση στη συμπίεση έχει προτεραιότητα έναντι της αισθητής ευελαστικότητας.
-
Βέλτιστο Περιεχόμενο VA (18 % έως 28 %): Παρέχει την ιδανική ισορροπία μεταξύ απορρόφησης ενέργειας κρούσης, ευελαστικότητας και αντοχής σε κόπωση υπό επαναλαμβανόμενη κάμψη.
Με την ανάλυση του τρόπου με τον οποίο διαφορετικοί βαθμοί ρητίνης αντέχουν τη μακροχρόνια μηχανική τάση, οι κατασκευαστές μπορούν να προσαρμόζουν τις συνθέσεις αφρών σε συγκεκριμένα προφίλ εφαρμογής. Οι υψηλής πυκνότητας EVA (από 65 kg/m³ έως 120 kg/m³) μπορούν να βελτιστοποιηθούν ώστε να διατηρούν τη μνήμη της δομής τους και την ευελαστικότητά τους χωρίς ρωγμές για 5 έως 10 χρόνια συνεχούς καθημερινής λειτουργίας.
Αντοχή στο περιβάλλον και θερμική κύκλωση
Οι εξωτερικές συνθήκες εκθέτουν τις προστατευτικές θήκες σε ακραίες περιβαλλοντικές τάσεις:
-
Γρήγορες διακυμάνσεις θερμοκρασίας (π.χ. μεταφορά από θάλαμο φορτίου σε -20°C σε αεροδρόμιο σε +50°C σε ερημικό έδαφος)
-
Υψηλή σχετική υγρασία που προκαλεί υδρόλυση και εξασθένιση τυπικών κολλών
-
Εκτεταμένη έκθεση σε υπεριώδη (UV) ακτινοβολία κατά την εγκατάσταση στο πεδίο
Η προληπτική μηχανική αντιμετωπίζει αυτές τις τάσεις κατά τη φάση επιλογής υλικών. Με την εφαρμογή ιστορικών καμπυλών αποδόμησης, οι μηχανικοί επιλέγουν φιλμ θερμοσυγκολλητικών ρητινών και επιφανειακά επιστρώματα (όπως νάιλον 1680D Ballistic, δερμάτινο PU ή υφασμάτινο Oxford ανθεκτικό στο νερό) των οποίων οι συντελεστές θερμικής διαστολής είναι συμβατοί με εκείνους της υποκείμενης υποστρώσεως EVA, προκειμένου να αποτραπεί η αποκόλληση λόγω θερμικού σοκ.
2. Επικύρωση κατασκευής: Εξάλειψη διαστατικής και δομικής μεταβλητότητας
Η ιστορική κατασκευή θηκών EVA υπέφερε από εμφανή μεταβλητότητα διαδικασίας. Ασυμφωνίες στην πρόσφυση γύρω από εσωτερικές μορφοποιημένες δίσκους, βαθμίδες πυκνότητας αφρού σε βαθιά ελασμένα κελύφη και υψηλά ποσοστά αποτυχίας ραφών οδηγούσαν ενίοτε σε ποσοστά ελαττωμάτων διψήφια κατά τις αρχικές παραγωγικές δόσεις. Η σύγχρονη μηχανική ποιότητας εξαλείφει αυτά τα προβλήματα μέσω αυστηρής επικύρωσης της διαδικασίας.
Πρωτόκολλα ακριβούς μορφοποίησης με συμπίεση
Η θερμομόρφωση EVA απαιτεί ακριβή έλεγχο της θερμικής κινητικής και του χρονισμού της πίεσης. Η σύγχρονη διαδικασία εξαρτάται από έλεγχο με κλειστό βρόχο σε τέσσερις κρίσιμες μεταβλητές:
| Μεταβλητή Διαδικασίας | Επίδραση στην Ποιότητα | Σύγχρονο Πρότυπο Ελέγχου |
| Θερμοκρασία Πλάκας | Καθορίζει τη ροή του πολυμερούς, τη σταθερότητα της σταυροειδούς σύνδεσης και τη συνέπεια της τράβηξης. | Πολυζωνική θέρμανση PID εντός της ανοχής ±1,5°C. |
| Χρόνος Παραμονής | Διασφαλίζει πλήρη θερμική κορέσματος σε διαφορετικά πάχη τοιχώματος χωρίς καμένες επιφάνειες. | Ενσωμάτωση αυτόματου χρονομετρητή συνδεδεμένη με αισθητήρες υδραυλικής πίεσης. |
| Υδραυλική Δύναμη | Ελέγχει το τελικό πάχος του κελύφους, την πυκνότητα των γωνιών και την ακρίβεια του επιφανειακού κόκκου. | Αναλογική ρύθμιση της πίεσης που αποτρέπει τοπικές λεπτές περιοχές. |
| Κύκλος ψύξης | Διατηρεί την εσωτερική γεωμετρία ελεύθερη από τάσεις, προκειμένου να αποτραπεί η παραμόρφωση μετά την μορφοποίηση. | Διαύλους καλούπου με ψυχρό νερό που διατηρούν ομοιόμορφους ρυθμούς ψύξης. |
Υπερηχητική συγκόλληση και ενισχυμένη γεωμετρία ραφών
Οι ραφές και τα σημεία κλεισίματος αποτελούν το κύριο διάνυσμα αστοχίας σε παλαιότερες αποσκευές με μαλακό περίβλημα και ημισκληρές αποσκευές. Η παραδοσιακή ραψίματος αφήνει τρύπες από βελόνα που μπορούν να σχιστούν υπό εφελκυστική κρούση.
Η σύγχρονη εξειδικευμένη παραγωγή ενσωματώνει προηγμένη υπερηχητική συγκόλληση και σύνδεση με ραδιοσυχνότητα (RF) για εσωτερικές δομές, οι οποίες συγκολλώνται απευθείας με ραψίματα από νάιλον υψηλής αντοχής κατά μήκος των κύριων διαδρομών φόρτισης. Με την ανάλυση των μακροπρόθεσμων μοτίβων τάσης, οι μηχανικοί ενισχύουν τις ακτίνες των γωνιών και εφαρμόζουν ισχυρές ταινίες περιτύλιξης, μειώνοντας τις αστοχίες που σχετίζονται με τις ραφές σε ποσοστό σχεδόν μηδενικό.
3. Ποσοτικοποιήσιμα κέρδη ποιότητας: Μια μελέτη περίπτωσης 20 ετών
Η μετάβαση από διαισθητικό σχεδιασμό σε μηχανική βασισμένη σε δεδομένα προσφέρει μετρήσιμες βελτιώσεις της απόδοσης. Η παρακολούθηση δεδομένων επιστροφών από το πεδίο για μακροχρόνια χρήση, από έναν κορυφαίο κατασκευαστή προστατευτικών θηκών μεταξύ 2005 και 2023, υπογραμμίζει αυτήν την εξέλιξη της αξιοπιστίας.
Εξέλιξη του ετήσιου ποσοστού αποτυχιών στο πεδίο (2005–2023):
-
2005:4,70% (Βασικό ποσοστό λόγω ραφών που ξεράματαν και αποτυχιών των ζιπερών)
-
2015:1,20% (Μειωμένο μέσω επαναληπτικών βελτιώσεων των υλικών και των γωνιακών τσεπών)
-
2023:0,38% (Βελτιστοποιημένο μέσω προγνωστικών επιταχυνόμενων δοκιμών σε περισσότερες από 300.000 μονάδες)
(Συνολική μείωση του ποσοστού αποτυχιών στο πεδίο: 92%)
Χρονοδιάγραμμα μείωσης του ποσοστού αποτυχιών
-
βασικό επίπεδο του 2005 (Ποσοστό αποτυχιών 4,7%): Οι πρώτες γενιές θηκών βασίζονταν σε τυπική ραφή, μη ενισχυμένες διαδρομές ζιπερών και γενικές βαθμίδες αφρού. Οι κύριες αιτίες αποτυχίας περιελάμβαναν το ξέραμα των ραφών μετά από πτώση και τη συμπίεση των γωνιών υπό συνεχείς φορτίσεις στοίβας.
-
επαναληπτική φάση του 2015 (Ποσοστό αποτυχιών 1,2%): Η εισαγωγή εξειδικευμένων μειγμάτων αφρού EVA, ενισχυμένων ακτίνων στρογγυλότητας στις γωνίες και ενημερωμένων συνθέσεων κόλλας αύξησε σημαντικά τη δομική ακεραιότητα.
-
προβλεπτική Φάση 2023 (Ποσοστό Αποτυχίας 0,38%): Πλήρης ενσωμάτωση επιταχυνόμενων δοκιμών κύκλου ζωής και στατιστικού ελέγχου διαδικασίας σε περισσότερες από 300.000 κατασκευασμένες μονάδες.
Εφαρμογή Επιταχυνόμενων Δοκιμών Κύκλου Ζωής (ALT)
Η μεγαλύτερη βελτίωση της αξιοπιστίας του προϊόντος πραγματοποιήθηκε μετά την εισαγωγή πρωτοκόλλων επιταχυνόμενων δοκιμών κύκλου ζωής. Αντί να περιμένουμε αναφορές φθοράς από την πραγματική χρήση, οι παραγωγικές σχεδιάσεις υποβάλλονται σε προσομοιωμένους πολυετείς κύκλους καταπόνησης πριν από την έγκριση των καλουπιών:
-
Επιταχυνόμενη Θερμική Κύκλωση: Γρήγορη εναλλαγή θερμοκρασιών από -30°C έως +65°C επί 200 συνεχόμενες ώρες για την επαλήθευση της αντοχής σε διάτμηση της λαμινάρισης.
-
Δυναμικές Δοκιμές Πτώσης και Κρούσης: Πτώση φορτωμένων θηκών από ύψη 1,2 έως 1,8 μέτρων κατά μήκος πολλαπλών διανυσμάτων κρούσης σε επιφάνειες σκυροδέματος, σύμφωνα με τις μεθοδολογίες MIL-STD-810H.
-
Συνεχείς Δοκιμές Δόνησης: Προσομοίωση 5.000 μιλίων οδικής και αεροπορικής μεταφοράς για τον εντοπισμό φθοράς λόγω τριβής μεταξύ εσωτερικών βελβετένιων επενδύσεων και κλειστών οργάνων μέτρησης.
-
Κόπωση Φερμουάρ με Εναλλασσόμενη Κίνηση: 10.000 αυτοματοποιημένοι κύκλοι ανοίγματος/κλεισίματος υπό ονομαστική εγκάρσια τάση.
διάκριση της Πραγματικής Εμπειρογνωμοσύνης στην Παραγωγή από την Απλή Διάρκεια Λειτουργίας
Το γεγονός ότι μια επιχείρηση λειτουργεί στη βιομηχανία πολυμερών επί δύο δεκαετίες έχει νόημα μόνο εάν αυτό το χρονικό διάστημα μετατραπεί σε συστηματικές βελτιώσεις διαδικασιών και πνευματική ιδιοκτησία. Οι υψηλής απόδοσης εταίροι παραγωγής διακρίνονται από την αυστηρότητα των διαδικασιών τους, τις αντικειμενικές δοκιμές και τα επαληθεύσιμα πρότυπα.
Παραδοσιακό Εργοστάσιο (Βασισμένο στην Εμπειρία):
-
Βασίζεται σε μη γραπτές, παραδοσιακές γνώσεις
-
Υποκειμενικές, χειροκίνητες επιθεωρήσεις
-
Μη συνδεδεμένα παρτίδα ακατέργαστων υλικών
-
Επιδιόρθωση αποτυχιών στο πεδίο με αντιδραστικό τρόπο
Προηγμένος Κατασκευαστής (Βασιζόμενος στο Σύστημα):
-
Τυποποιημένες ροές εργασίας ISO 9001
-
Δοκιμές SPC και σκληρότητας Shore
-
Πλήρης εντοπισμός παρτίδων και σειριακών αριθμών
-
Εσωτερικά εργαστήρια επιταχυνόμενων ALT δοκιμών
Ενσωματωμένη Έρευνα & Ανάπτυξη και Δικαιώματα Πνευματικής Ιδιοκτησίας
Πραγματική εμπειρογνωμοσύνη μετατρέπει τα σχόλια από την παραγωγή σε ιδιόκτητες δομικές καινοτομίες:
-
Προσαρμοσμένες Συνθέσεις Λαμινοποίησης: Κόλλες για φλαμ-λαμινοποίηση χωρίς διαλύτες, σχεδιασμένες να αντέχουν την τροπική υγρασία χωρίς φούσκωμα.
-
Μηχανικά Σχεδιασμένη Γεωμετρία Απόσβεσης Κραδασμών: Εσωτερική ρινισμένη δομή και γωνιακά ενισχυτικά τρίγωνα σχεδιασμένα με ανάλυση πεπερασμένων στοιχείων (FEA) για τη διασπορά της ενέργειας κινητικής κρούσης γύρω από ευαίσθητα ηλεκτρονικά.
-
Εργονομικά συστήματα κλεισίματος: Ενσωματωμένες διαδρομές ζιπεριών και ειδικά μονταρισμένες λαβές από TPE που ελαχιστοποιούν τον εμπλοκή και τις συγκεντρώσεις τάσης κατά τη μεταφορά.
Συστήματα Ποιότητας ISO και Εντοπισιμότητα
Η ανεπιφύλακτη ποιότητα κατασκευής εξαρτάται από τεκμηριωμένα συστήματα ελέγχου, όχι από τη μνήμη των εργαζομένων. Βασικά πρωτόκολλα ποιότητας περιλαμβάνουν:
-
Εργασιακές ροές πιστοποιημένες κατά ISO 9001: Τυποποιημένες διαδικασίες λειτουργίας σε κάθε φάση, από την παραλαβή των ακατέργαστων ρητινών μέχρι την τελική συσκευασία σε κουτί.
-
Έλεγχος εισερχόμενων υλικών (IQC): Δοκιμή ακατέργαστων φύλλων EVA για σκληρότητα Shore (π.χ. 45° έως 75° Shore C), σταθερότητα πυκνότητας και επιμήκυνση εφελκυσμού πριν από τη θερμομόρφωση.
-
Στατιστικός Έλεγχος Διαδικασίας (SPC): Παρακολούθηση κρίσιμων διαστάσεων με ψηφιακά μικρόμετρα και οπτικούς συγκριτές για να διασφαλιστεί ότι οι ανοχές παραμένουν εντός ±0,5 mm σε όλες τις παραγωγικές σειρές.
-
Πλήρης Εντοπισμός Παρτίδων: Καταγραφή παραγωγής με αρίθμηση που συνδέει τις τελικές μονάδες με τα αρχεία των σταθμών μορφοποίησης, τις παρτίδες κόλλας λαμινοποίησης και τα αρχικά φορτία ρητίνης.
Όταν προκύψουν μη συμμορφώσεις, τα εντοπίσιμα αρχεία παραγωγής επιτρέπουν στις ομάδες ποιότητας να εκτελούν ακριβή ανάλυση ριζικής αιτίας (μεθοδολογία 8D) και διορθωτικές ενέργειες αμέσως.
Περίληψη Τεχνικών Προδιαγραφών
Για να βοηθήσουν τις μηχανικές ομάδες στον καθορισμό προσαρμοστικών περιπτώσεων EVA υψηλής αξιοπιστίας, οι τυποποιημένες βασικές παράμετροι, που έχουν βελτιωθεί με δεδομένα δύο δεκαετιών παραγωγής, περιλαμβάνουν:
| Τεχνική παράμετρος | Πρότυπο Προδιαγραφής | Προδιαγραφή Υψηλής Αξιοπιστίας | Μέθοδος Δοκιμών / Στάνταρδ |
| Πυκνότητα Αφρού EVA | 45 – 60 kg/m³ | 65 – 120 kg/m³ | ISO 845 / ASTM D3575 |
| Σκληρότητα ακτής | 38° – 50° Shore C | 55° – 75° Shore C | ASTM D2240 |
| Αντοχή στο ξεφλούδισμα της επιστρώσεως | ≥ 12 N/25mm | ≥ 25 N/25 mm | ISO 2411 |
| Ανεπάρκεια διαστάσεων | ±1,5 mm | ±0,5 mm | ISO 2768-m |
| Θερμοκρασία λειτουργίας | -10°C έως +50°C | –35 °C έως +70 °C | EN 60068-2-14 |
| Προστασία από πτώση | πτώση από ύψος 1,0 m σε σκυρόδεμα | πτώση από ύψος 1,8 m σε σκυρόδεμα (MIL-STD-810H) | FED-STD-101 |
Με τη μετάβαση από διαισθητικό σχεδιασμό σε προληπτική, βασισμένη σε δεδομένα παραγωγή, οι εντατικού πυκνότητας θήκες EVA προσφέρουν αξιόπιστη προστασία εξοπλισμού για πολλά χρόνια, ελαχιστοποιώντας ταυτόχρονα την εκτίμηση εγγύησης. Για να εξερευνήσετε προσαρμοσμένες επιλογές σύνθετων υλικών, ειδικές διαμορφώσεις εργαλειομηχανών και μηχανικές λύσεις για το επόμενο έργο θηκών σας, ανατρέξτε στις κύριες
Περιεχόμενα
- 20 χρόνια εξέλιξης των θηκών EVA: Από τη δοκιμή-και-σφάλμα στην προβλέψιμη αξιοπιστία
- Επιλογή Υλικού: Προβλεπτική Μηχανική έναντι Υποκειμενικής Επιλογής
- 2. Επικύρωση κατασκευής: Εξάλειψη διαστατικής και δομικής μεταβλητότητας
- 3. Ποσοτικοποιήσιμα κέρδη ποιότητας: Μια μελέτη περίπτωσης 20 ετών
- διάκριση της Πραγματικής Εμπειρογνωμοσύνης στην Παραγωγή από την Απλή Διάρκεια Λειτουργίας
- Περίληψη Τεχνικών Προδιαγραφών
