 EN

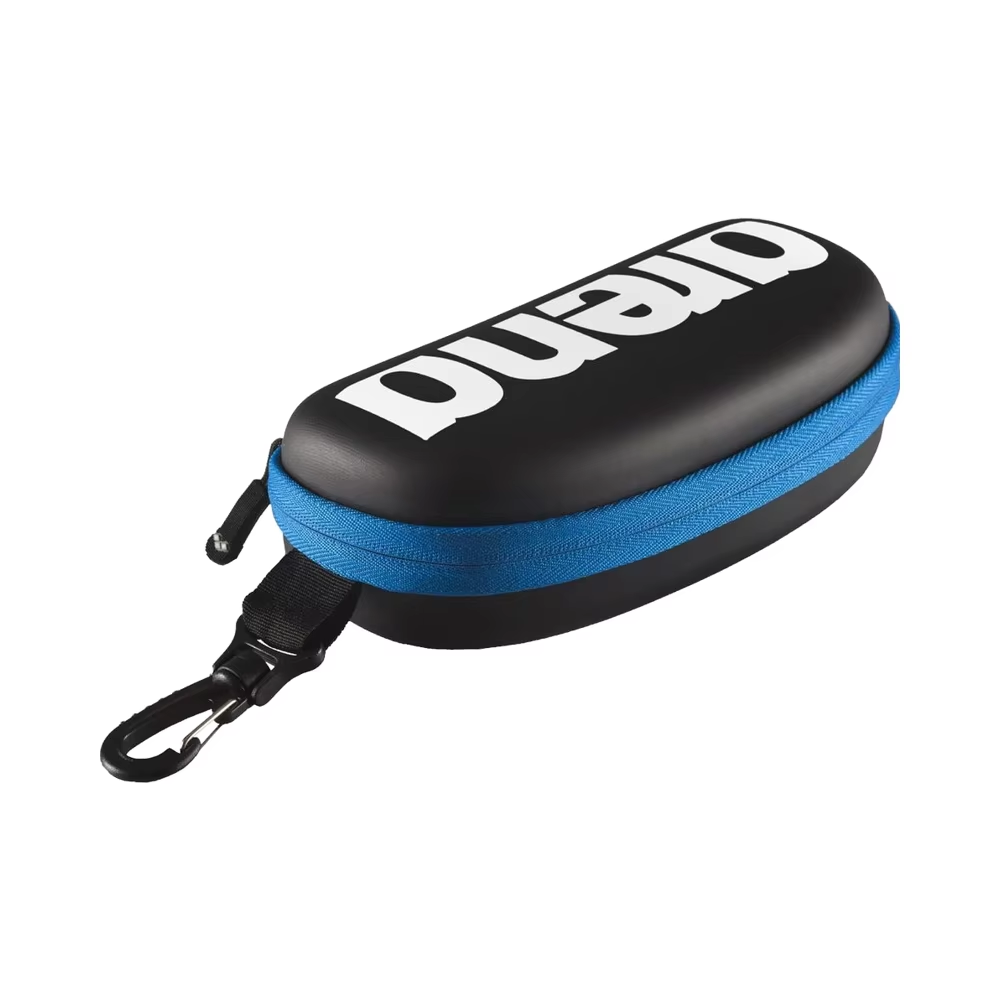
20 Jaar van EVA-kassie-ontwikkeling: Van Probeer-en-fout na Voorspellende Betroubaarheid
In hoëprestasie-beskermende verpakking is materiaalduurzaamheid en strukturele konsekwentheid nie onderhandelbaar nie. Oor die afgelope twee dekades het die vervaardigingslandskap vir Etilienvinilasetaat (EVA)-kassies drasties verander. Wat eens 'n kuns was wat op intuïtiewe beramings en proef-en-fout-prototipering berus het, het nou 'n dissipline geword wat deur voorspellende ingenieurswese ,versnelde lewenssiklus-toetsing , en statisties gevalideerde kwaliteitsprotokolle .
Die begrip van hierdie ontwikkeling is noodsaaklik vir inkoophoofde, produkbestuurders en ontwerpingenieurs wat aangepaste behuisingoplossings vir hoë-waarde mediese toestelle, presisie-elektronika, taktiese toerusting en industriële instrumentasie aankoop.
Vir ’n volledige oorsig van aangepaste behuisingargitekture, vervaardigingsvermoëns en globale inkopestrategieë, verken ons omvattende
Materiaalkeuse: Voorspellende ingenieurswese teenoor subjektiewe keuse
Twee dekades gelede was die keuse van polimeerverbindings vir aangepaste kasse grootliks reaktief. Ingenieurs het ’n nominale skumdigtheid gekies, fisiese monsters bestel, ’n standaardstofvoering via basiese vlambaar- of oplosmiddel-laminering toegepas en maande gewag vir velddoeane. Gebreke soos mikro-kraakvorming, lamineringontbinding en permanente saamdrukverandering is dikwels eers ontdek nadat duisende eenhede na eindgebruikers gestuur is.
Vandag berus gevorderde, spesiale verpakking op voorspellende ingenieurswese wat op 20 jaar se werklike prestasie-data gegrond is.
Ouer benadering (2005):
Subjektiewe keuse -> Fisiese prototipering -> Massaproduksie -> Veldmislukkings (4,7%) -> Reaktiewe aanpassings
Moderne benadering (Moderne vervaardiging):
Historiese velddata -> Polimeer mengsel -> Versnelde lewensimulasies -> Nuldefek-vergroting (0,38%)
Polimeerverbinding en digtheidverstelling
Moderne EVA-formulerings is baie meer gesofistikeerd as kant-en-klaar skumvelle. EVA is ’n medepolimeer van etileen en vinilasetaat. Die verhouding vinilasetaat (VA) bepaal direk die materiaal se buigsaamheid, deursigtigheid en taaiheid:
-
Lae VA-inhoud (9% tot 12%): Lewer stywer, hoër-modulus-selle wat geskik is vir swaar industriële valbeskerming waar drukweerstand voorkeur bo taktiel buigsaamheid geniet.
-
Optimale VA-inhoud (18% tot 28%): Lewer die ideale balans van impakenergie-absorpsie, buigbaarheid en vermoeidheidsweerstand onder herhaalde buiging.
Deur te ontleed hoe verskillende harsgrade langtermyn meganiese spanning verdra, kan vervaardigers skumformulerings aanpas vir spesifieke toepassingsprofiel. Hoëdigtheid EVA (van 65 kg/m³ tot 120 kg/m³) kan geoptimeer word om sy strukturele geheue en krakvrye buigbaarheid vir 5 tot 10 jaar van voortdurende daaglikse bedryf te behou.
Omgewingsbestendigheid en termiese siklusse
Veldomgewings stel beskermende kaste bloot aan ekstreme omgewingsbelasting:
-
Vinnige temperatuurwisselinge (bv. vervoer vanaf ’n -20°C-lasruimte na ’n +50°C-woestyndors)
-
Hoë relatiewe vogtigheid wat hidrolitiese afbreek van standaard kleefmiddels veroorsaak
-
Langdurige ultraviolet (UV)-blootstelling tydens veldaanwending
Voorspellende ingenieurswese spreek hierdie spanninge aan tydens die materiaalkeusefase. Deur historiese afbreekkurwes toe te pas, kies ingenieurs smeltkleefmiddelvlieë en oppervlaklaminate (soos 1680D Ballistic Nylon, PU-leer of waterafstotende Oxford-stof) wat kompatible termiese uitsettingskoëffisiënte met die onderliggende EVA-substraat deel, wat termiese-skok-aflosing voorkom.
2. Vervaardigingsvalidering: Eliminasie van dimensionele en strukturele veranderlikheid
Historiese EVA-kassie-vervaardiging het gely aan merkbare prosesveranderlikheid. Pasongekonsistensies rondom interne gevormde skottels, skuimdigtheidgradiënte oor diep-getrekte doppe, en hoë naadmislukkingskoerse het soms twee-syferdefekkoerse tydens aanvanklike produksieronne veroorsaak. Moderne gehalte-ingenieurswese elimineer hierdie probleme deur streng prosesvalidering.
Presisie-kompressievormprotokolle
Termovorming van EVA vereis presiese beheer oor termiese kinetika en druktydsinstelling. Moderne verwerking berus op geslote-lusbeheer oor vier kritieke veranderlikes:
| Verwerkingsveranderlike | Impak op Kwaliteit | Moderne beheerstandaard |
| Plaattemperatuur | Bepaal polimeervloei, kruisbindingsstabiliteit en trekkonsekwentheid. | Multisone PID-verhitting binne ’n ±1,5°C-toleransie. |
| Verblyftyd | Verseker volledige termiese versadiging oor wisselende wanddiktes sonder verbrande oppervlaktes. | Geoutomatiseerde tydhouerintegrasie wat aan hidrouliese drukensors gekoppel is. |
| Hidrouliese tonnage | Beheer die finale skilddikte, hoekdigtheid en oppervlakkorrelgetrouheid. | Proporsionele drukregulasie wat plaaslike dun plekke voorkom. |
| Koelingsiklus | Vaslegging van interne spanningvrye geometrie om vervorming na vorming te voorkom. | Matrijskanale vir gekoelde water wat eenvormige koeltempo handhaaf. |
Ultraklanklas en versterkte naadgeometrie
Naaie en sluitpunte verteenwoordig die primêre mislukkingvektor in oueragtige sagte-kant en halfstewige bagasie. Tradisionele steke laat naaldprikke wat onder trek-skok kan skeur.
Moderne kusmaatvervaardiging sluit gevorderde ultraklanklas en Radiofrekwensie (RF) binding vir interne strukture in, wat direk gesmelt word met hoë-taaiheid nylon garingsteke langs primêre belastingspaaie. Deur langtermyn strespatrone te ondersoek, versterk ingenieurs hoekradiusse en pas swaarlaste bindbande toe, wat naadverwante veldfoute tot naby nul verminder.
3. Meetbare kwaliteitswinst: 'n 20-jaar gevalstudie
Die oorgang van intuïtiewe ontwerp na data-gedrewe ingenieurswese lewer meetbare prestasieverbeterings. Die volg van langtermyn veld-terugkeerdata van ’n toonaangewende beskermende houervervaardiger tussen 2005 en 2023 beklemtoon hierdie betroubaarheidsvooruitgang.
Jaarlikse Veldmislukkingskoersontwikkeling (2005–2023):
-
2005:4,70% (Basislynkoers as gevolg van naadversplintering en ritsmislukkings)
-
2015:1,20% (Verminder deur iteratiewe materiaalopgraderings en hoekplooie)
-
2023:0,38% (Geoptimaliseer via voorspellende versnelde toetsing op meer as 300 000 eenhede)
(Totale vermindering in veldmislukkingskoers: 92%)
Tydlyn vir mislukkingskoersvermindering
-
2005-basislyn (4,7% mislukkingskoers): Vroeë-generasiehouers het staatgemaak op standaardstiksel, nie-versterkte ritspaaie en algemene skumgraders. Belangrikste mislukkingsoorake was naadversplintering na valimpak en hoekverdringing onder volgehoue stapellast.
-
2015-iteratiewe fase (1,2% mislukkingskoers): Die bekendstelling van selfgemaakte EVA-skuimdigthede, versterkte hoekradiusse en opgedateerde kleefmiddelvormuleringe het die strukturele integriteit beduidend verbeter.
-
2023 Voorspellingsfase (0,38% mislukkingskoers): Volledige integrasie van versnelde lewenssiklus-toetsing en statistiese prosesbeheer oor meer as 300 000 vervaardigde eenhede.
Implementering van versnelde lewenssiklus-toetsing (ALT)
Die grootste verbetering in produkbetroubaarheid het gevolg op die bekendstelling van protokolle vir versnelde lewenssiklus-toetsing. In plaas daarvan om te wag vir werklike versletenheidsverslae, ondergaan produksieontwerpe gesimuleerde meerjarige spanningssiklusse voor gereedmaking van stempels:
-
Versnelde termiese siklusse: Vinnige wisseling van temperature van -30°C na +65°C oor 200 opeenvolgende ure om laminering skuifsterkte te bevestig.
-
Dinamiese val- en skoktoetsing: Val van belaaide koffers van hoogtes van 1,2 tot 1,8 meter oor verskeie impakvektore op betonoppervlaktes, volgens MIL-STD-810H-metodologieë.
-
Aaneenlopende vibrasietoetsing: Simulasie van 5 000 myl snelweg- en lugvervoer om wrywingverslet tussen interne fluweelbekledings en ingekapselde instrumentasie te identifiseer.
-
Heen-en-weerritselsagtheid: 10 000 outomatiese oop-/toegemaakte siklusse onder nominale transversale spanning.
verskil tussen werklike vervaardigingskundigheid en bloot langdurigheid
Om twee dekades in die polimeerbedryf te bedryf, is slegs betekenisvol indien daardie tyd in sistematiese prosesverbeterings en intellektuele eiendom omgesit word. Hoogpresterende vervaardigingsvennootskappe word onderskei deur prosesstrengheid, objektiewe toetsing en verifieerbare standaarde.
Tradisionele fabriek (ervaringsgebaseer):
-
Berus op ongeskrewe stamkennis
-
Subjektiewe, handmatige inspeksies
-
Nie-gekoppelde roumateriaalpartye
-
Reaktiewe velddoeltreffende herstel
Gevorderde vervaardiger (stelsel-gedrewe):
-
ISO 9001 gestandaardiseerde werkvloeie
-
SPC- en Shore-hardheidstoetse
-
Volledige partypariteit- en nommervolgbarheid
-
Inhuis versnelde ALT-laboratoriums
Geïntegreerde navorsing en ontwikkeling sowel as intellektuele eiendom
Ware kundigheid transformeer produksie-terugvoering in eie strukturele innoverings:
-
Aangepaste laminasieformulerings: Oplosmiddelvrye, vlambaan-klemkouse wat ontwerp is om tropiese vogtigheid sonder blase te weerstaan.
-
Ontwerpskokgeometrie: Interne ribbels en hoekversterkings wat met eindige-elementontleding (FEA) ontwerp is om kinetiese impakenergie rondom sensitiewe elektronika te versprei.
-
Ergonomiese sluitstelsels: Ingebedde ritsskynspore en spesiaal gevormde TPE-handvats wat aansteek en spanningstoestande tydens vervoer tot 'n minimum beperk.
ISO-kwaliteitstelsels en volgbaarheid
Onverwaterbare vervaardigingskwaliteit hang af van gedokumenteerde beheertelsels eerder as op die geheue van individuele werknemers. Sleutelkwaliteitsprotokolle sluit die volgende in:
-
ISO 9001-gesertifiseerde werkvloeie: Gestandaardiseerde bedryfsprosedures vir elke fase, vanaf die ontvangs van rouhars tot die finale boksverpakking.
-
Inkomende materiaalinspeksie (IQC): Toetsing van rou-EVA-velle vir Shore-hardheid (bv. 45° tot 75° Shore C), digtheidskonsekwentheid en trekverlenging voor termovorming.
-
Statistiese prosesbeheer (SPC): Monitorering van kritieke afmetings met digitale skyfmaatstokke en optiese vergelykertoestelle om te verseker dat toleransies binne ±0,5 mm oor produksie-lopies bly.
-
Volledige-bats-nakendheid: Geserialiseerde produksie-logboeke wat voltooide eenhede terugvolg deur vormstasie-logboeke, laminering-limietlotte en rou-hars-batses.
Wanneer nie-konformiteite voorkom, laat die nakende produksie-logboeke gehalte-spanne toe om onmiddellik presiese oorsaakontleding (8D-metodologie) en regstellende aksies uit te voer.
Opsomming van tegniese spesifikasies
Om ingenieurspanne by die spesifisering van hoëbetroubaarheid-aangepaste EVA-gevalle te ondersteun, sluit standaardbasisparameters wat oor twee dekades se vervaardigingsdata verfyn is, die volgende in:
| Tegniese parameter | Standaardspesifikasie | Hoëbetroubaarheid-spesifikasie | Toetsmetode / Standaard |
| EVA-skuimdigtheid | 45 – 60 kg/m³ | 65 – 120 kg/m³ | ISO 845 / ASTM D3575 |
| Shore Hardheid | 38° – 50° Shore C | 55° - 75° Shore C | ASTM D2240 |
| Laminaat-afskilkrags | ≥ 12 N/25 mm | ≥ 25 N/25mm | ISO 2411 |
| Dimensietoleransie | ±1.5 mm | ±0,5 mm | ISO 2768-m |
| Bedryfstemperatuur | -10°C tot +50°C | -35°C tot +70°C | EN 60068-2-14 |
| Beskerming teen valtoetse | val van 1,0 m op beton | val van 1,8 m op beton (MIL-STD-810H) | FED-STD-101 |
Deur van intuitiewe ontwerp oor te gaan na voorspellende, data-gedrewe vervaardiging, lewer hoëdigtheid EVA-kaste betroubare, meerjarige toestelbeskerming terwyl waarborgblootstelling tot ’n minimum beperk word. Om aangepaste saamstellingkeuses, spesiale gereedskapkonfigurasies en ingenieursopsies vir u volgende behuisingprojek te ondersoek, kyk asseblief na ons primêre
Tabel van inhoud
- 20 Jaar van EVA-kassie-ontwikkeling: Van Probeer-en-fout na Voorspellende Betroubaarheid
- Materiaalkeuse: Voorspellende ingenieurswese teenoor subjektiewe keuse
- 2. Vervaardigingsvalidering: Eliminasie van dimensionele en strukturele veranderlikheid
- 3. Meetbare kwaliteitswinst: 'n 20-jaar gevalstudie
- verskil tussen werklike vervaardigingskundigheid en bloot langdurigheid
- Opsomming van tegniese spesifikasies
