 EN

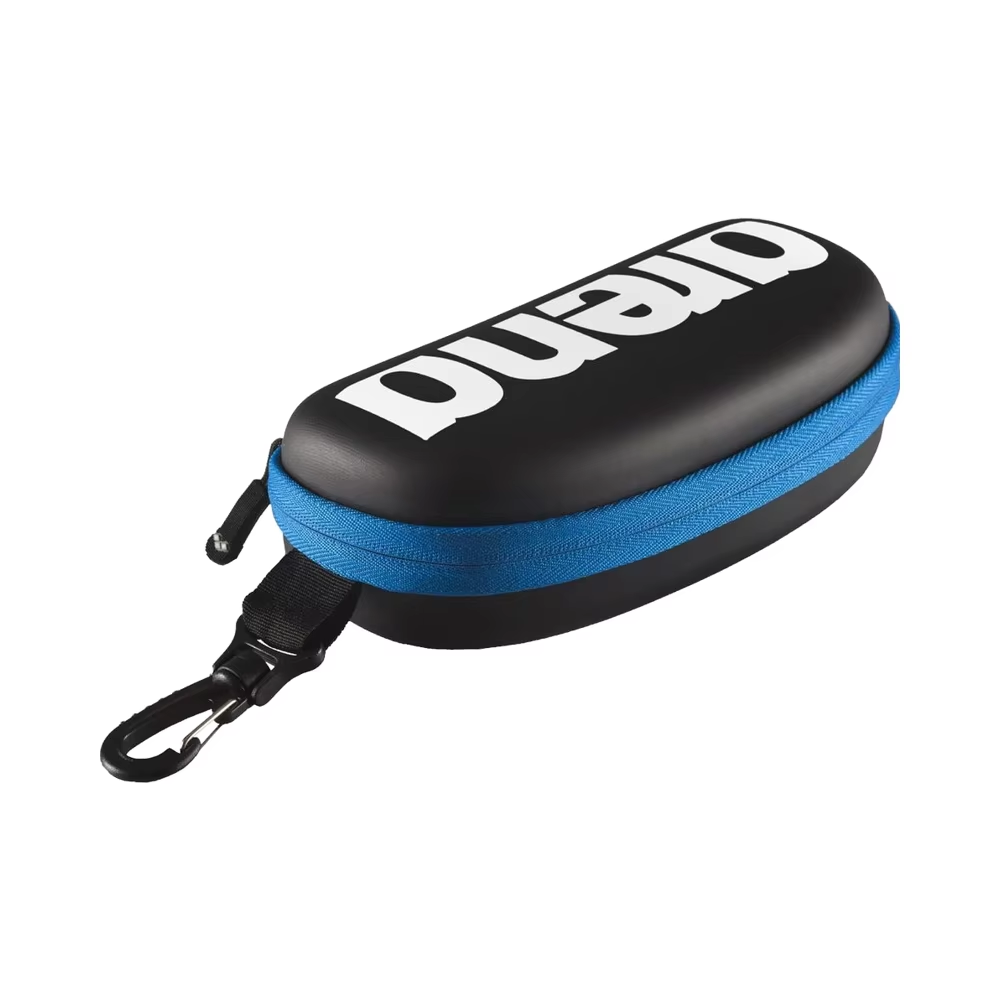
20 års udvikling af EVA-kufferter: Fra prøve-og-fejl-metode til prædiktiv pålidelighed
I højtydende beskyttende emballage er materialelevetid og strukturel konsekvens uundværlige. I de seneste to årtier har fremstillingslandskabet for ethylenvinylacetat (EVA)-kufferter ændret sig markant. Det, der engang var en kunstform baseret på intuitive vurderinger og prøve-og-fejl-prototyper, er nu blevet en disciplin styret af prædiktiv ingeniørarbejde ,accelereret levetidsprøvning og statistisk validerede kvalitetsprotokoller .
At forstå denne udvikling er afgørende for indkøbschefer, produktledere og designingeniører, der indkøber skræddersyede kabinettløsninger til højt-værdifulde medicinske enheder, præcisions-elektronik, taktisk udstyr og industrielle instrumenter.
For et komplet overblik over skræddersyrede kabinetarkitekturer, fremstillingsmuligheder og globale indkøbsstrategier kan du udforske vores omfattende
Materialevalg: Prædiktiv ingeniørarbejde versus subjektivt valg
For to årtier siden var valg af polymerforbindelser til skræddersyrede kabinetter stort set reaktivt. Ingeniører valgte en nominel skumtæthed, bestilte fysiske prøver, påførte et standardstofklædning via simpel flamme- eller opløsningslamination og ventede måneder på feltrapporter. Fejl som mikrorevner, laminationsafskilning og permanent trykdeformation blev ofte først opdaget, efter at tusindvis af enheder allerede var leveret til slutbrugere.
I dag bygger avanceret, tilpasset emballage på prædiktiv ingeniørarbejde, der bygger på 20 års data fra virkelige anvendelsesforhold.
Traditionel fremgangsmåde (2005):
Subjektiv valg -> Fysisk prototyping -> Masseproduktion -> Fejl i brug (4,7 %) -> Reaktiv justering
Moderne fremgangsmåde (moderne produktion):
Historiske feltdata -> Polymerblanding -> Accelererede levetidsimulationer -> Skalering uden fejl (0,38 %)
Polymerkomponering og tæthedsjustering
Moderne EVA-formuleringer er langt mere sofistikerede end almindelige skumplader fra lager. EVA er en copolymer af ethylen og vinylacetat. Forholdet mellem vinylacetat (VA) bestemmer direkte materialets fleksibilitet, gennemsigtighed og holdbarhed:
-
Lav VA-indhold (9 % til 12 %): Giver stivere, mere højmodulære skal, der er velegnede til beskyttelse mod fald i tung industri, hvor kompressionsbestandighed har prioritet over taktil fleksibilitet.
-
Optimalt VA-indhold (18 % til 28 %): Leverer den ideelle balance mellem støddæmpning, fleksibilitet og udmattelsesbestandighed under gentagne bøjninger.
Ved at analysere, hvordan forskellige harpikskvaliteter tåber langvarig mekanisk påvirkning, kan producenter tilpasse skumformuleringer til specifikke anvendelsesprofiler. Højtdensitets-EVA (i området fra 65 kg/m³ til 120 kg/m³) kan optimeres til at bevare sin strukturelle hukommelse og sprækfrie fleksibilitet i 5 til 10 år med daglig kontinuerlig drift.
Miljømæssig holdbarhed og termisk cykling
Feltmiljøer udsætter beskyttelseshus for ekstreme miljøpåvirkninger:
-
Rapide temperatursvingninger (f.eks. transport fra et -20°C koldt lasthold til en +50°C varm ørkenlandingsbane)
-
Høj relativ luftfugtighed, der forårsager hydrolytisk nedbrydning af almindelige limmidler
-
Langvarig ultraviolet (UV) eksponering under feltanvendelse
Prædiktiv ingeniørarbejde tager hånd om disse spændinger i fasen for materialevalg. Ved at anvende historiske nedbrydningskurver vælger ingeniører varmeforstøvningsklæbefolier og overfladelaminater (som f.eks. 1680D Ballistic Nylon, PU-læder eller vandafvisende Oxford-stof), der har kompatible termiske udligningskoefficienter med det underliggende EVA-underlag, hvilket forhindrer delaminering ved termisk chok.
2. Fremstillingsvalidering: Eliminering af dimensionel og strukturel variabilitet
Historisk EVA-kassetfremstilling led under bemærkelsesværdig procesvariabilitet. Uoverensstemmelser i pasformen omkring indlejrede støbte bakker, skumdensitetsgradienter på dybtrukne skal, samt høje sømfejlprocenter resulterede undertiden i defektrater på flere cifre i de første produktionsomgange. Moderne kvalitetsingeniørarbejde eliminerer disse problemer gennem streng procesvalidering.
Præcisionskompressionsstøbeprotokoller
Termoformning af EVA kræver præcis kontrol over termiske kinetik og trykstyring. Moderne proceskontrol bygger på lukket-loop-styring af fire kritiske variable:
| Procesvariabel | Indvirkning på kvalitet | Moderne kontrolstandard |
| Plade temperatur | Styrer polymerstrøm, tværbindingsstabilitet og trækens konsekvens. | Flere zoner med PID-opvarmning inden for en tolerance på ±1,5 °C. |
| Venteret | Sikrer fuld termisk mætning på tværs af varierende vægtykkelser uden brændte overflader. | Automatisk tidsstyring integreret med hydrauliske tryksensorer. |
| Hydraulisk tonnage | Styrer den endelige skaltykkelse, hjørnetæthed og overfladegranuleringens troenhed. | Proportional trykregulering for at forhindre lokale tyndere områder. |
| Kølecyklus | Fastholder intern spændningsfri geometri for at forhindre deformation efter støbning. | Kølevandskanaler i formen, der opretholder ensartede afkølingshastigheder. |
Ultralydssvejsning og forstærket sømgeometri
Sømme og lukkepunkter udgør den primære fejlvektor i ældre bløde og halvstive kufferter. Traditionel syning efterlader nålhuller, der kan revne ved trækstød.
Moderne specialfremstilling integrerer avanceret ultralydssvejsning og RF-bonding (radiofrekvens-bonding) til indre konstruktioner, direkte flettet med højstyrke nylontrådssyning langs primære belastningsveje. Ved at analysere langtidsspændingsmønstre forstærker ingeniører hjørneradier og anvender heavy-duty bindingstape, hvilket reducerer feltfejl relateret til sømme til næsten nul.
3. Målbar kvalitetsforbedring: En 20-årig casestudie
Overgangen fra intuitiv design til datadrevet ingeniørarbejde giver målbare forbedringer af ydeevnen. Overvågning af langtidsfeltreturdata fra en ledende producent af beskyttelseshytter mellem 2005 og 2023 understreger denne udvikling i pålidelighed.
Årlig udvikling af feltfejlrate (2005–2023):
-
2005:4,70 % (basisrate som følge af symsplittelse og lynlåsfejl)
-
2015:1,20 % (nedsat ved iterative materialeopgraderinger og hjørnepåsætninger)
-
2023:0,38 % (optimeret via prædiktiv accelereret testning på over 300.000 enheder)
(Samlet reduktion af feltfejlrate: 92 %)
Tidslinje for fejlrate-reduktion
-
basis fra 2005 (4,7 % fejlrate): Case fra tidlige generationer anvendte standard syning, ikke forstærkede lynlåsstier og almindelige skumtyper. De primære årsager til fejl var symsplittelse efter faldpåvirkning og hjørnekollaps under vedvarende stakbelastning.
-
iterativ fase fra 2015 (1,2 % fejlrate): Introduktionen af tilpasset blandede EVA-skumtætheder, forstærkede hjørneradier og opdaterede limformuleringer øgede strukturel integritet betydeligt.
-
2023 Forudsigelsesfase (0,38 % fejlrate): Fuld integration af accelereret levetidsprøvning og statistisk proceskontrol på over 300.000 fremstillede enheder.
Implementering af accelereret levetidsprøvning (ALT)
Den stejleste forbedring af produktets pålidelighed fulgte introduktionen af protokoller for accelereret levetidsprøvning. I stedet for at vente på rapporter om slid fra den virkelige verden gennemgår produktionsdesign simulerede stresscyklusser svarende til flere år, inden værktøjer godkendes:
-
Accelereret termisk cyklus: Hurtig skift mellem temperaturer fra -30 °C til +65 °C i 200 på hinanden følgende timer for at verificere lamineringens skærfasthed.
-
Dynamisk fald- og chokprøvning: Fald af belastede kufferter fra højder mellem 1,2 og 1,8 meter over flere forskellige påvirkningsvektorer på betonoverflader i henhold til MIL-STD-810H-metodikken.
-
Kontinuerlig vibrationsprøvning: Simulering af 5.000 miles motorvejs- og lufttransport for at identificere slid fra friktion mellem indvendige fløjlsbeklædninger og indkapslede instrumenter.
-
Oscillerende lynlåbsudmattelse: 10.000 automatiserede åbnings-/lukkecyklusser under nominel tværretningsspænding.
at skelne mellem rigtig fremstillingsekspertise og blot lang levetid
At operere inden for polymerindustrien i to årtier er kun meningsfuldt, hvis denne tid omdannes til systematiske procesforbedringer og immateriel ejendom. Fremragende fremstillingspartnere adskilles ved processtrenghed, objektiv testning og verificerbare standarder.
Traditionel fabrik (erfaringbaseret):
-
Bygger på uskrevet stammeviden
-
Subjektive, manuelle inspektioner
-
Uforbundne råmaterialebatche
-
Reaktive fejlrettelser ude i feltet
Avanceret producent (systemstyret):
-
ISO 9001-standardiserede arbejdsgange
-
SPC- og Shore-hårdhedstests
-
Fuld parti- og serienummer-sporelighed
-
Indbyggede accelererede ALT-laboratorier
Integreret forskning og udvikling samt intellektuel ejendom
Ægte ekspertise omdanner produktionsfeedback til proprietære strukturelle innovationer:
-
Brugerdefinerede lamineringssammensætninger: Løsningsmiddelfri, flamme-lamineret lim, der er udviklet til at tåle tropisk fugtighed uden bobler.
-
Konstrueret stødgeometri: Indre ribber og hjørneforstærkninger designet ved hjælp af finite element-analyse (FEA) til at sprede kinetisk stødbelastning rundt om følsomme elektronikkomponenter.
-
Ergonomiske lukkesystemer: Indsunkne lynlåsstier og specialformede TPE-håndtag, der minimerer snubling og spændingskoncentrationer under transport.
ISO-kvalitetssystemer og fuld sporbarehed
Ukompromiserende fremstillingskvalitet kræver dokumenterede kontrolsystemer i stedet for enkelte arbejderes hukommelse. Nøglekvalitetsprotokoller omfatter:
-
ISO 9001-certificerede arbejdsgange: Standardiserede driftsprocedurer i alle faser – fra modtagelse af råharpiks til endelig emballage i kasser.
-
Indkøbsmaterialeinspektion (IQC): Testning af rå-EVA-plader for Shore-hårdhed (f.eks. 45° til 75° Shore C), densitetskonstans og trækforlængelse inden termoformning.
-
Statistisk Proceskontrol (SPC): Overvågning af kritiske mål med digitale skydelære og optiske sammenligningsinstrumenter for at sikre, at tolerancegrænserne holdes inden for ±0,5 mm i hele produktionsprocessen.
-
Fuld batchsporbarhed: Seriel produktionslogning, der knytter færdige enheder tilbage gennem formstationens logge, lamineringens limbatche og råharpiksbatche.
Når afvigelser opstår, giver sporbare produktionslogge kvalitetsholdene mulighed for straks at udføre præcis rodårsagsanalyse (8D-metode) og korrigerende foranstaltninger.
Opsummering af tekniske specifikationer
For at støtte ingeniørholdene i at specificere højpålidelige brugerdefinerede EVA-kapsler omfatter standardbasisparametrene, som er forbedret over to årtiers produktionsdata, følgende:
| Teknisk parameter | Standard Specificaton | Højpålidelighedsspecifikation | Testmetode / Standard |
| EVA-skumtæthed | 45 – 60 kg/m³ | 65 – 120 kg/m³ | ISO 845 / ASTM D3575 |
| Hårdhed på land | 38° – 50° Shore C | 55° – 75° Shore C | ASTM D2240 |
| Lamineret frigørelsesstyrke | ≥ 12 N/25 mm | ≥ 25 N/25 mm | ISO 2411 |
| Dimensionstolerance | ±1,5 mm | ±0,5 mm | ISO 2768-m |
| Driftstemperatur | -10°C til +50°C | −35 °C til +70 °C | EN 60068-2-14 |
| Beskyttelse mod faldtest | fald fra 1,0 m på beton | fald fra 1,8 m på beton (MIL-STD-810H) | FED-STD-101 |
Ved at skifte fra intuitiv design til forudsigelig, datadreven fremstilling leverer højtdensitets-EVA-kapsler pålidelig beskyttelse af udstyr i flere år og minimerer samtidig garantiomkostninger. For at undersøge tilpassede sammensætninger, brugerdefinerede værktøjskonfigurationer og ingeniørtilbud til din næste kapselprojekt, se vores primære
Indholdsfortegnelse
- 20 års udvikling af EVA-kufferter: Fra prøve-og-fejl-metode til prædiktiv pålidelighed
- Materialevalg: Prædiktiv ingeniørarbejde versus subjektivt valg
- 2. Fremstillingsvalidering: Eliminering af dimensionel og strukturel variabilitet
- 3. Målbar kvalitetsforbedring: En 20-årig casestudie
- at skelne mellem rigtig fremstillingsekspertise og blot lang levetid
- Opsummering af tekniske specifikationer
