 EN

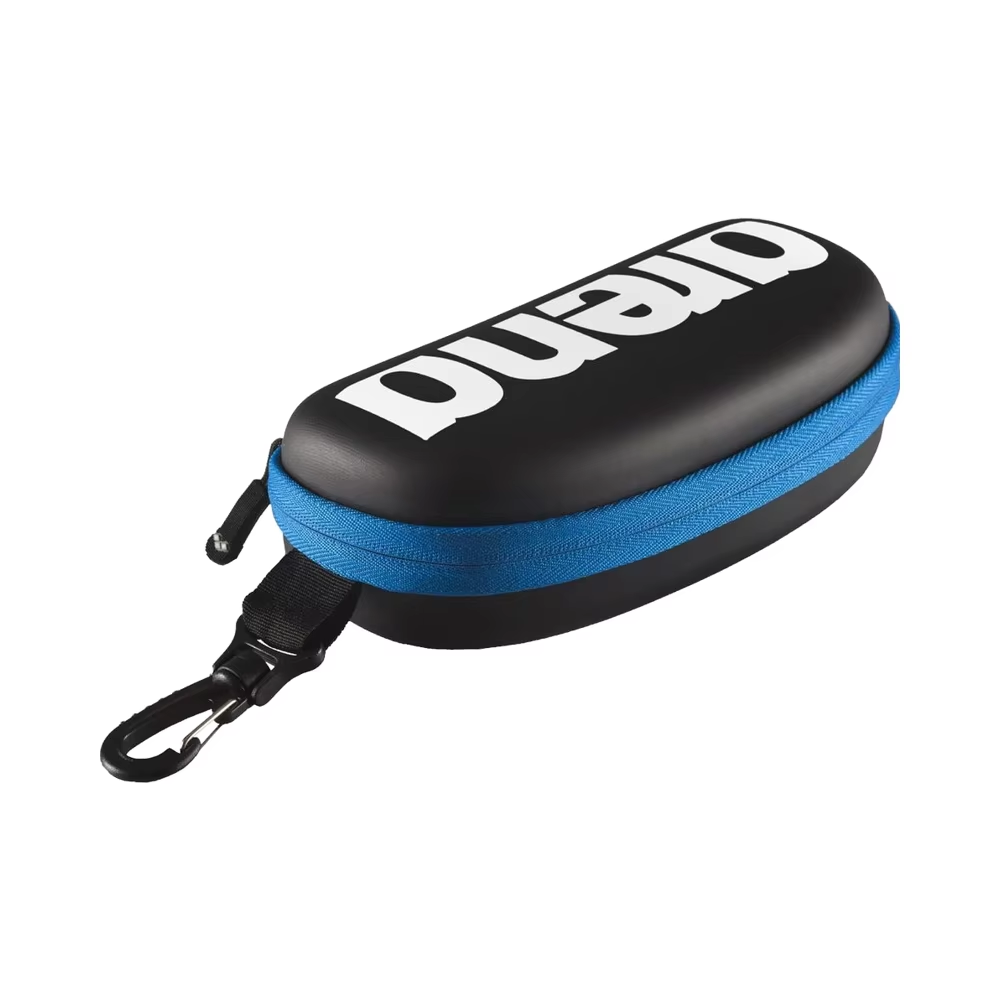
dwadzieścia lat ewolucji futerałów z EVA: od prób i błędów do przewidywalnej niezawodności
W przypadku wysokowydajnych opakowań ochronnych trwałość materiału i spójność konstrukcji są bezwzględnie wymagane. W ciągu ostatnich dwóch dekad krajobraz produkcyjny futerałów z etylenowo-winylowego octanu (EVA) uległ drastycznej zmianie. To, co kiedyś było sztuką opartą na intuicyjnych oszacowaniach i prototypowaniu metodą prób i błędów, przekształciło się w dyscyplinę rządzoną inżynierią przewidywalną ,przyspieszonymi testami cyklu życia , I statystycznie zweryfikowanymi protokołami jakości .
Zrozumienie tej ewolucji jest kluczowe dla kierowników zakupów, menedżerów produktu oraz inżynierów projektantów dobierających niestandardowe obudowy do wysokiej klasy urządzeń medycznych, precyzyjnej elektroniki, sprzętu taktycznego oraz przyrządów pomiarowych przemysłowych.
Aby uzyskać pełny przegląd architektur niestandardowych obudów, możliwości produkcyjnych oraz globalnych strategii zakupów, zapoznaj się z naszym kompleksowym
Wybór materiału: inżynieria predykcyjna kontra subiektywny dobór
Dwa dziesięciolecia temu dobór związków polimerowych do niestandardowych obudów miał głównie charakter reaktywny. Inżynierowie wybierali nominalną gęstość pianki, zamawiali próbki fizyczne, stosowali standardową wyściółkę tkaninową za pomocą podstawowego laminowania płomieniem lub rozpuszczalnikiem i czekali miesiącami na raporty z terenu. Wady takie jak mikropęknięcia, odwarstwianie laminatu oraz trwała deformacja sprężysta często ujawniały się dopiero po wysłaniu tysięcy sztuk do odbiorców końcowych.
Dziś zaawansowane, niestandardowe opakowania opierają się na inżynierii predykcyjnej, której podstawą są dwadzieścia lat danych o rzeczywistej wydajności.
Tradycyjne podejście (2005 r.):
Subiektywny dobór → prototypowanie fizyczne → produkcja masowa → awarie w warunkach eksploatacji (4,7 %) → korekty reakcyjne
Współczesne podejście (nowoczesna produkcja):
Dane z praktyki polowej → mieszanie polimerów → przyspieszone symulacje trwałości → skalowanie bez wad (0,38 %)
Mieszanie polimerów i dostrajanie gęstości
Współczesne formuły EVA są znacznie bardziej zaawansowane niż gotowe arkusze piankowe. EVA to kopolimer etylenu i octanu winylu. Stosunek octanu winylu (VA) decyduje bezpośrednio o elastyczności, przejrzystości oraz odporności materiału:
-
Niski udział VA (9–12 %): Daje sztywniejsze, o wyższym module sprężystości obudowy, odpowiednie do ochrony przed upadkiem w ciężkich warunkach przemysłowych, gdzie priorytetem jest odporność na ściskanie, a nie elastyczność dotykowa.
-
Optymalny udział VA (18–28 %): Zapewnia idealny balans między pochłanianiem energii uderzenia, elastycznością i odpornością na zmęczenie przy wielokrotnym gięciu.
Analizując, jak różne gatunki żywic wytrzymują długotrwałe obciążenie mechaniczne, producenci mogą dostosowywać skład pianek do konkretnych zastosowań. Wysokogęstościowa EVA (o gęstości od 65 kg/m³ do 120 kg/m³) może być zoptymalizowana tak, aby zachować pamięć kształtu i elastyczność bez pęknięć przez 5–10 lat ciągłej codziennej eksploatacji.
Wytrzymałość środowiskowa i cyklowanie termiczne
Środowisko terenowe naraża obudowy ochronne na skrajne obciążenia środowiskowe:
-
Szybkie wahania temperatury (np. transport z ładowni o temperaturze –20 °C na rozgrzany do +50 °C betonowy pas startowy w pustyni)
-
Wysoka wilgotność względna powodująca hydrolityczną degradację standardowych klejów
-
Długotrwała ekspozycja na promieniowanie ultrafioletowe (UV) podczas eksploatacji terenowej
Inżynieria predykcyjna uwzględnia te naprężenia już na etapie doboru materiałów. Stosując historyczne krzywe degradacji, inżynierowie dobierają folie klejące topione i laminaty powierzchniowe (np. nylon balistyczny 1680D, skórzana powłoka poliuretanowa lub tkanina Oxford odporna na wodę), których współczynniki rozszerzalności cieplnej są zgodne z podłożem z EVA, zapobiegając w ten sposób odwarstwianiu spowodowanemu szokiem termicznym.
2. Walidacja procesu produkcyjnego: eliminacja zmienności wymiarowej i strukturalnej
Wcześniejsza produkcja obudów z EVA charakteryzowała się wyraźną zmiennością procesową. Niedoskonała dopasowalność wokół formowanych wewnętrznych tack, gradienty gęstości pianki w głęboko tłoczonych obudowach oraz wysokie wskaźniki uszkodzeń szwów powodowały czasem dwucyfrowe wskaźniki wad w początkowych partiach. Współczesna inżynieria jakości eliminuje te problemy dzięki rygorystycznej walidacji procesu.
Precyzyjne protokoły formowania przez prasowanie
Termoformowanie EVA wymaga precyzyjnej kontroli kinetyki cieplnej i chwil nacisku.
| Zmienna procesowa | Wpływ na jakość | Współczesny standard kontroli |
| Temperatura płyty grzejnej | Określa przepływ polimeru, stabilność sieciowania oraz spójność rozciągania. | Heating wielostrefowy z regulacją PID w zakresie tolerancji ±1,5 °C. |
| Czas zatrzymania | Gwarantuje pełne nasycenie termiczne przy zróżnicowanej grubości ścianek bez spalonych powierzchni. | Automatyczna integracja timera połączona z czujnikami ciśnienia hydraulicznego. |
| Siła hydrauliczna | Kontroluje końcową grubość obudowy, gęstość narożników oraz wierność struktury powierzchniowej. | Proporcjonalna regulacja ciśnienia zapobiegająca miejscowym cienkim obszarom. |
| Cykl chłodzenia | Zabezpiecza wewnętrzne, beznaprężeniowe ułożenie geometryczne, zapobiegając odkształceniom po formowaniu. | Chłodzone kanały w formie utrzymujące jednolite prędkości chłodzenia. |
Spawanie ultradźwiękowe oraz wzmocniona geometria szwów
Szwy i punkty zamykania stanowią główny kierunek awarii w tradycyjnych, miękkich i półsztywnych walizkach. Klasyczne szycie pozostawia otwory od igły, które mogą się rozdarć pod wpływem nagłego obciążenia rozciągającego.
Współczesne, dostosowane procesy produkcyjne wykorzystują zaawansowane spawanie ultradźwiękowe oraz wiązanie radiofrekwencyjne (RF) struktur wewnętrznych, łączone bezpośrednio z wysokowytrzymałymi nitkami nylonowymi wzdłuż głównych torów obciążenia. Poprzez analizę długoterminowych wzorców naprężeń inżynierowie wzmacniają promienie zaokrągleń narożników oraz stosują mocne taśmy zabezpieczające, redukując awarie związane ze szwami do prawie zera.
3. Mierzalne korzyści jakościowe: studium przypadku z 20-letnim horyzontem czasowym
Przejście od intuicyjnego projektowania do inżynierii opartej na danych przynosi mierzalne poprawy wydajności. Analiza długoterminowych danych dotyczących zwrotów z pola od wiodącego producenta obudów ochronnych w latach 2005–2023 podkreśla ten postęp w zakresie niezawodności.
Ewolucja rocznego wskaźnika awarii na miejscu (2005–2023):
-
2005:4,70% (wskaźnik wyjściowy spowodowany rozspajaniem szwów i awariami zamków)
-
2015:1,20% (zmniejszony dzięki iteracyjnym ulepszeniom materiałów oraz dodaniu skórzanych narożników)
-
2023:0,38% (zoptymalizowany za pomocą predykcyjnych testów przyspieszonych przeprowadzonych na ponad 300 000 jednostek)
(Całkowite zmniejszenie wskaźnika awarii na miejscu: 92%)
Harmonogram zmniejszania wskaźnika awarii
-
poziom wyjściowy z 2005 r. (wskaźnik awarii 4,7%): Obudowy pierwszych generacji opierały się na standardowym zszywaniu, ścieżkach zamków bez wzmocnienia oraz ogólnodostępnych gatunkach pianki. Główne przyczyny awarii obejmowały rozspajanie szwów po uderzeniu przy upadku oraz deformację narożników pod wpływem długotrwałego obciążenia stosowanego.
-
faza iteracyjna z 2015 r. (wskaźnik awarii 1,2%): Wprowadzenie niestandardowych gęstości pianki EVA, wzmocnionych promieni zaokrąglenia narożników oraz zaktualizowanych formuł klejów znacznie podniosło integralność konstrukcyjną.
-
faza predykcyjna 2023 r. (wskaźnik awarii: 0,38%): Pełna integracja przyspieszonych testów cyklu życia oraz statystycznej kontroli procesu w przypadku ponad 300 000 wyprodukowanych jednostek.
Wdrożenie przyspieszonych testów cyklu życia (ALT)
Największy wzrost niezawodności produktu nastąpił po wprowadzeniu protokołów przyspieszonych testów cyklu życia. Zamiast czekać na raporty o zużyciu w warunkach rzeczywistych, projekty produkcyjne przechodzą symulowane cykle obciążenia wieloletnie przed zatwierdzeniem narzędzi:
-
Przyspieszone cyklowanie termiczne: Szybkie naprzemienne zmiany temperatury od −30 °C do +65 °C przez 200 kolejnych godzin w celu weryfikacji wytrzymałości na ścinanie laminatu.
-
Dynamiczne testy upuszczania i uderzeń: Upuszczanie obciążonych obudów z wysokości od 1,2 do 1,8 m wzdłuż wielu wektorów uderzenia na powierzchnie betonowe zgodnie z metodologią MIL-STD-810H.
-
Ciagłe testy wibracyjne: Symulowanie 5000 mil jazdy autostradą i transportu powietrznego w celu zidentyfikowania zużycia przez tarcie między wewnętrznymi wykładzinami z welwetu a zamkniętymi urządzeniami pomiarowymi.
-
Zmęczenie suwaka typu „zamek błyskawiczny” w ruchu posuwisto-zwrotnym: 10 000 zautomatyzowanych cykli otwierania/zamykania przy nominalnym naprężeniu poprzecznym.
różnicowanie prawdziwej wiedzy produkcyjnej od samej tylko długości doświadczenia
Działanie w branży polimerów przez dwa dziesięciolecia ma znaczenie jedynie wtedy, gdy ten okres przekształcony zostaje w systematyczne ulepszenia procesów oraz własność intelektualną. Wyróżniające się partnerstwa produkcyjne charakteryzują się rygorystycznością procesów, obiektywnymi testami oraz weryfikowalnymi standardami.
Tradycyjna fabryka (oparta na doświadczeniu):
-
Opiera się na niepisanej, lokalnej wiedzy
-
Subiektywne, ręczne inspekcje
-
Niepowiązane partie surowców
-
Reaktywne naprawy awarii występujących w warunkach eksploatacji
Zaawansowany producent (sterowany systemem):
-
Standardowe procedury zgodne z normą ISO 9001
-
Kontrola statystyczna procesów (SPC) oraz badania twardości metodą Shore’a
-
Pełna śledzilność partii i numerów seryjnych
-
Wewnętrzne laboratoria przyspieszonych testów wytrzymałościowych (ALT)
Zintegrowane badania i rozwój oraz własność intelektualna
Prawdziwa wiedza ekspercka przekształca informacje zwrotne z produkcji w własne innowacje konstrukcyjne:
-
Dostosowane formuły laminowania: Lepiki stosowane w procesie laminowania bez rozpuszczalników, zaprojektowane tak, aby wytrzymać wilgotny klimat tropikalny bez powstawania pęcherzy.
-
Zaprojektowana geometria pochłaniania uderzeń: Wewnętrzne żebrowanie i narożne wkładki zaprojektowane przy użyciu analizy metodą elementów skończonych (FEA) w celu rozproszenia energii uderzenia kinetycznego wokół wrażliwych elementów elektronicznych.
-
Ergonomiczne systemy zamykania: Wgłębione ścieżki zamka błyskawicznego oraz niestandardowo formowane uchwyty z TPE minimalizujące ryzyko zakleszczenia i skupienia naprężeń podczas transportu.
Systemy jakości ISO oraz śledzalność
Bezwzględna jakość produkcji zależy od udokumentowanych systemów kontroli, a nie od pamięci poszczególnych pracowników. Kluczowe protokoły jakości obejmują:
-
Certyfikowane procesy zgodne z normą ISO 9001: Standardowe procedury operacyjne na każdym etapie, od odbioru surowego polimeru EVA do końcowego pakowania w kartonach.
-
Kontrolę jakości materiałów przychodzących (IQC): Badanie surowych arkuszy EVA pod kątem twardości wg skali Shore (np. 45°–75° Shore C), spójności gęstości oraz wydłużenia przy rozerwaniu przed procesem termoformowania.
-
Statystyczna kontrola procesu (SPC): Monitorowanie kluczowych wymiarów za pomocą cyfrowych mierników śrubowych i porównywaczy optycznych w celu zapewnienia zachowania tolerancji w granicach ±0,5 mm w całym cyklu produkcji.
-
Pełna śledzalność partii: Rejestrowanie produkcji seryjnej, które umożliwia przyporządkowanie gotowych jednostek do rejestrów stacji formujących, partii kleju laminacyjnego oraz partii surowych żywic.
W przypadku wystąpienia niezgodności śledzalne rejestry produkcji pozwalają zespołom ds. jakości na natychmiastowe przeprowadzenie precyzyjnej analizy przyczyn podstawowych (metodologia 8D) oraz działań korygujących.
Podsumowanie specyfikacji technicznych
Aby wspierać zespoły inżynieryjne w określaniu niestandardowych obudów z EVA o wysokiej niezawodności, standardowe parametry bazowe, ulepszone na podstawie danych produkcyjnych gromadzonych przez dwa dziesięciolecia, obejmują:
| Parametry techniczne | Standardowa specyfikacja | Specyfikacja wysokiej niezawodności | Metoda / Standard testowania |
| Gęstość pianki EVA | 45–60 kg/m³ | 65–120 kg/m³ | ISO 845 / ASTM D3575 |
| Twardość brzegu | 38°–50° Shore C | 55°–75° Shore C | ASTM D2240 |
| Wytrzymałość na odrywanie warstw | ≥ 12 N/25 mm | ≥ 25 N/25 mm | ISO 2411 |
| Tolerancja wymiarowa | ±1,5 mm | ±0.5 mm | ISO 2768-m |
| Temperatura pracy | -10°C do +50°C | –35 °C do +70 °C | EN 60068-2-14 |
| Ochrona przed upadkiem | upadek z wysokości 1,0 m na beton | upadek z wysokości 1,8 m na beton (MIL-STD-810H) | FED-STD-101 |
Przez przejście od intuicyjnego projektowania do produkcji opartej na prognozach i danych, obudowy z wysokogęstego EVA zapewniają niezawodną ochronę urządzeń przez wiele lat, minimalizując jednocześnie ryzyko kosztów gwarancyjnych. Aby zapoznać się z dostosowanymi selekcjami związków chemicznych, konfiguracjami niestandardowych narzędzi oraz opcjami inżynieryjnymi dla kolejnego projektu obudowy, zapoznaj się z naszym głównym
Spis treści
- dwadzieścia lat ewolucji futerałów z EVA: od prób i błędów do przewidywalnej niezawodności
- Wybór materiału: inżynieria predykcyjna kontra subiektywny dobór
- 2. Walidacja procesu produkcyjnego: eliminacja zmienności wymiarowej i strukturalnej
- 3. Mierzalne korzyści jakościowe: studium przypadku z 20-letnim horyzontem czasowym
- różnicowanie prawdziwej wiedzy produkcyjnej od samej tylko długości doświadczenia
- Podsumowanie specyfikacji technicznych
