 EN

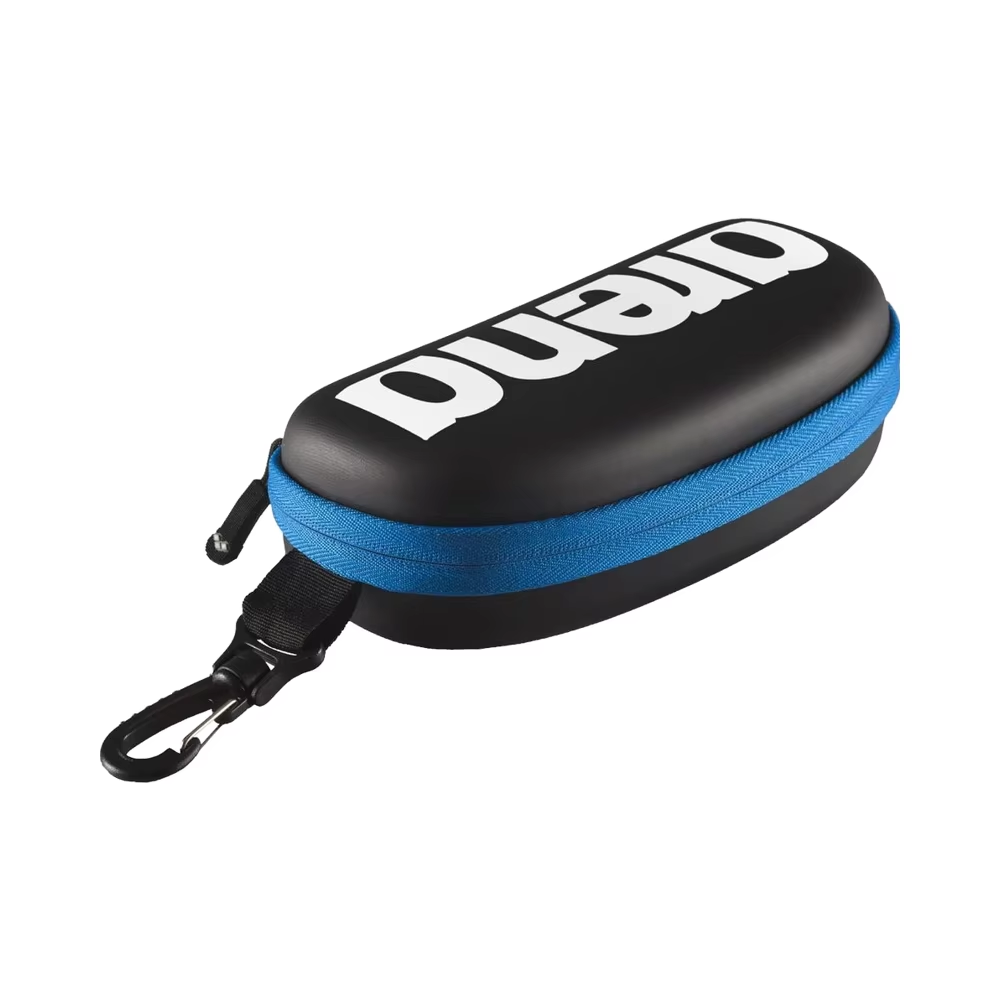
vingt ans d’évolution des étuis en EVA : du tâtonnement à la fiabilité prédictive
Dans le domaine des emballages protecteurs haute performance, la longévité des matériaux et la constance structurelle sont des impératifs absolus. Au cours des deux dernières décennies, le paysage manufacturier des étuis en éthylène-acétate de vinyle (EVA) a profondément changé. Ce qui était autrefois un art reposant sur des estimations intuitives et des prototypes issus de tâtonnements s’est transformé en une discipline régie par l’ingénierie prédictive ,les essais accélérés de cycle de vie et la des protocoles qualité validés statistiquement .
Comprendre cette évolution est essentiel pour les responsables des achats, les chefs de produit et les ingénieurs concepteurs qui sélectionnent des solutions de boîtiers sur mesure pour des dispositifs médicaux haut de gamme, des équipements électroniques de précision, du matériel tactique et des instruments industriels.
Pour un aperçu complet des architectures de boîtiers sur mesure, des capacités de fabrication et des stratégies mondiales d’approvisionnement, consultez notre guide exhaustif
Sélection des matériaux : ingénierie prédictive contre sélection subjective
Il y a vingt ans, la sélection de composés polymères pour des boîtiers sur mesure était largement réactive. Les ingénieurs choisissaient une densité nominale de mousse, commandaient des échantillons physiques, appliquaient une doublure textile standard par laminage à la flamme ou au solvant, puis attendaient plusieurs mois des rapports sur le terrain. Des défauts tels que des microfissures, un délaminage du collage ou une déformation compressive permanente n’étaient souvent découverts qu’après l’expédition de milliers d’unités aux utilisateurs finaux.
Aujourd’hui, les emballages personnalisés de pointe reposent sur une ingénierie prédictive fondée sur vingt ans de données réelles issues de performances sur le terrain.
Approche traditionnelle (2005) :
Sélection subjective → Prototypage physique → Production de masse → Pannes sur site (4,7 %) → Ajustements réactifs
Approche moderne (fabrication moderne) :
Données historiques sur le terrain → Mélange de polymères → Simulations accélérées de durée de vie → Industrialisation zéro défaut (0,38 %)
Composition des polymères et réglage de la densité
Les formulations modernes d’EVA sont bien plus sophistiquées que les feuilles de mousse prêtes à l’emploi. L’EVA est un copolymère d’éthylène et d’acétate de vinyle. Le rapport d’acétate de vinyle (AV) détermine directement la souplesse, la transparence et la résistance du matériau :
-
Teneur faible en AV (9 % à 12 %) : Produit des coquilles plus rigides et à module plus élevé, adaptées à la protection contre les chutes dans des environnements industriels lourds, où la résistance à la compression prime sur la souplesse tactile.
-
Teneur optimale en AV (18 % à 28 %) : Offre l’équilibre idéal entre absorption d’énergie d’impact, souplesse et résistance à la fatigue sous flexion répétée.
En analysant la façon dont différentes qualités de résine supportent les contraintes mécaniques à long terme, les fabricants peuvent adapter les formulations de mousse aux profils d’application spécifiques. Une EVA haute densité (allant de 65 kg/m³ à 120 kg/m³) peut être optimisée pour conserver sa mémoire structurelle et sa souplesse sans fissuration pendant 5 à 10 ans de fonctionnement quotidien continu.
Résistance environnementale et cyclage thermique
Les environnements sur le terrain exposent les étuis de protection à des contraintes environnementales extrêmes :
-
Des fluctuations rapides de température (par exemple, transport depuis une soute à fret à -20 °C vers une piste désertique à +50 °C)
-
Une humidité relative élevée provoquant une dégradation hydrolytique des adhésifs standards
-
Une exposition prolongée aux ultraviolets (UV) pendant le déploiement sur le terrain
L’ingénierie prédictive prend en compte ces contraintes dès la phase de sélection des matériaux. En appliquant des courbes historiques de dégradation, les ingénieurs choisissent des films adhésifs thermodurcissables et des stratifiés de surface (tels que le nylon balistique 1680D, le cuir PU ou le tissu Oxford hydrofuge) dont les coefficients de dilatation thermique sont compatibles avec ceux du substrat en EVA sous-jacent, évitant ainsi la délamination due aux chocs thermiques.
2. Validation en fabrication : élimination des variations dimensionnelles et structurelles
La fabrication historique d’étuis en EVA souffrait d’une variabilité de processus notable. Des incohérences d’ajustement autour des bacs moulés internes, des gradients de densité de mousse sur les coquilles embouties profondes et des taux élevés de défaillance des coutures entraînaient parfois des taux de défaut à deux chiffres lors des premières séries. L’ingénierie qualité moderne élimine ces problèmes grâce à une validation rigoureuse des procédés.
Protocoles précis de moulage par compression
Le thermoformage de l’EVA exige un contrôle précis de la cinétique thermique et du chronométrage de la pression. Le traitement moderne repose sur une régulation en boucle fermée portant sur quatre variables critiques :
| Variable de traitement | Impact sur la qualité | Norme moderne de régulation |
| Température des plaques chauffantes | Détermine l’écoulement du polymère, la stabilité de la réticulation et la régularité de l’emboutissage. | Chauffage PID multizone avec une tolérance de ±1,5 °C. |
| Temps d'attente | Garantit une saturation thermique complète sur des épaisseurs de paroi variables, sans brûlures superficielles. | Intégration automatique d’une minuterie liée aux capteurs de pression hydraulique. |
| Charge hydraulique | Régule l’épaisseur finale de la coque, la densité des angles et la fidélité du grain de surface. | Régulation proportionnelle de la pression empêchant l’apparition de zones localement minces. |
| Cycle de refroidissement | Verrouille une géométrie exempte de contraintes internes afin d’éviter toute déformation après moulage. | Canaux de moule refroidis à l’eau glacée assurant des taux de refroidissement uniformes. |
Soudure ultrasonique et géométrie renforcée des joints
Les joints et les points de fermeture constituent le principal vecteur de défaillance dans les bagages souples ou semi-rigides anciens. La couture traditionnelle laisse des perforations d’aiguille pouvant se déchirer sous un choc de traction.
La fabrication moderne sur mesure intègre des procédés avancés de soudure ultrasonique et de collage par radiofréquence (RF) pour les structures internes, fusionnés directement avec des fils de nylon à haute ténacité le long des chemins de charge principaux. En analysant les schémas de contrainte à long terme, les ingénieurs renforcent les rayons des angles et appliquent des bandes de renfort robustes, réduisant ainsi les défaillances liées aux joints presque à zéro.
3. Gains de qualité quantifiables : étude de cas sur vingt ans
La transition d’une conception intuitive vers une ingénierie fondée sur les données permet d’obtenir des améliorations de performance mesurables. Le suivi, sur le long terme, des données de retours terrain d’un fabricant leader d’étuis de protection entre 2005 et 2023 illustre clairement cette progression en fiabilité.
Évolution annuelle du taux de défaillance terrain (2005–2023) :
-
2005:4,70 % (taux de référence dû aux ruptures de couture et aux pannes de fermeture à glissière)
-
2015:1,20 % (réduction obtenue grâce à des mises à niveau itératives des matériaux et à l’ajout de renforts aux coins)
-
2023:0,38 % (optimisation réalisée par des essais accélérés prédictifs menés sur plus de 300 000 unités)
(Réduction globale du taux de défaillance terrain : 92 %)
Chronologie de la réduction du taux de défaillance
-
niveau de référence de 2005 (taux de défaillance de 4,7 %) : Les étuis de première génération reposaient sur une couture standard, des chemins de fermeture à glissière non renforcés et des mousses de qualité générique. Les principales causes de défaillance étaient la rupture des coutures après un impact de chute et l’écrasement des coins sous des charges continues d’empilement.
-
phase itérative de 2015 (taux de défaillance de 1,2 %) : L’introduction de densités personnalisées de mousse EVA, de rayons d’angles renforcés et de formulations mises à jour d’adhésifs a considérablement accru l’intégrité structurelle.
-
phase prédictive 2023 (taux de défaillance de 0,38 %) : Intégration complète des essais accélérés de cycle de vie et de la maîtrise statistique des procédés sur plus de 300 000 unités fabriquées.
Mise en œuvre des essais accélérés de cycle de vie (ALT)
La progression la plus marquée de la fiabilité produit a suivi l’introduction des protocoles d’essais accélérés de cycle de vie. Plutôt que d’attendre les rapports d’usure en conditions réelles, les conceptions de production subissent, avant la validation des outillages, des cycles de contrainte simulés équivalant à plusieurs années d’utilisation :
-
Cyclage thermique accéléré : Alternance rapide de températures allant de –30 °C à +65 °C pendant 200 heures consécutives afin de vérifier la résistance au cisaillement de la stratification.
-
Essais dynamiques de chute et de choc : Chute de caisses chargées depuis des hauteurs comprises entre 1,2 et 1,8 mètre, selon plusieurs vecteurs d’impact, sur des surfaces en béton, conformément aux méthodologies MIL-STD-810H.
-
Essais vibratoires continus : Simulation de 5 000 miles de trajets autoroutiers et aériens afin d’identifier l’usure par frottement entre les doublures intérieures en velours et les instruments enfermés.
-
Fatigue réciproque de la fermeture à glissière : 10 000 cycles automatisés d’ouverture/fermeture sous tension transversale nominale.
faire la distinction entre une véritable expertise manufacturière et une simple longévité
Travailler depuis deux décennies dans le secteur des polymères n’a de sens que si cette période s’est traduite par des améliorations systématiques des procédés et par la création de propriété intellectuelle. Les partenaires manufacturiers hautement performants se distinguent par leur rigueur procédurale, leurs essais objectifs et leurs normes vérifiables.
Usine traditionnelle (basée sur l’expérience) :
-
S’appuie sur des savoirs tacites non formalisés
-
Inspections manuelles subjectives
-
Lots de matières premières non traçables
-
Corrections réactives des défaillances sur site
Fabricant avancé (piloté par le système) :
-
Procédures normalisées ISO 9001
-
Contrôles SPC et essais de dureté Shore
-
Traçabilité complète par lot et par numéro de série
-
Laboratoires internes d’essais accélérés (ALT)
R&D intégrée et propriété intellectuelle
Une expertise réelle transforme les retours de production en innovations structurelles exclusives :
-
Formulations personnalisées de stratification : Adhésifs laminés à sec, sans solvant, conçus pour résister à l’humidité tropicale sans cloquage.
-
Géométrie de choc ingénieuse : Rigidités internes et renforts d'angle conçus à l'aide de l'analyse par éléments finis (AEF) afin de répartir l'énergie cinétique générée par les chocs autour des composants électroniques sensibles.
-
Systèmes de fermeture ergonomiques : Trajets de fermeture à glissière encastrés et poignées en TPE sur mesure qui réduisent au minimum les accrochages et les concentrations de contrainte pendant le transport.
Systèmes qualité ISO et traçabilité
Une qualité de fabrication intransigeante repose sur des systèmes de contrôle documentés, et non sur la mémoire individuelle des opérateurs. Les protocoles qualité clés comprennent :
-
Procédures de travail certifiées ISO 9001 : Procédures opérationnelles normalisées à chaque étape, depuis la réception des résines brutes jusqu'à l'emballage final en carton.
-
Contrôle qualité des matières entrantes (IQC) : Essais effectués sur les feuilles brutes d'EVA afin de mesurer leur dureté Shore (p. ex. 45° à 75° Shore C), leur homogénéité de densité et leur allongement à la traction avant thermoformage.
-
Contrôle statistique des processus (CSP) : Contrôle des cotes critiques à l’aide de pieds à coulisse numériques et de comparateurs optiques afin de garantir le respect des tolérances, avec une marge maximale de ±0,5 mm sur l’ensemble des séries de production.
-
Traçabilité complète par lot : Enregistrement de la production en série permettant de remonter des unités finies aux journaux des postes de moulage, aux lots d’adhésif de stratification et aux lots de résine brute.
Lorsqu’apparaissent des non-conformités, les journaux de production traçables permettent aux équipes qualité d’effectuer immédiatement une analyse précise des causes profondes (méthodologie 8D) et des actions correctives.
Résumé des spécifications techniques
Pour aider les équipes d’ingénierie à définir des boîtiers EVA sur mesure à haute fiabilité, des paramètres de référence standard, affinés à partir de deux décennies de données de fabrication, comprennent :
| Paramètre technique | Spécification standard | Spécification haute fiabilité | Méthode de test / Norme |
| Masse volumique de la mousse EVA | 45 – 60 kg/m³ | 65 – 120 kg/m³ | ISO 845 / ASTM D3575 |
| Dureté Shore | 38° – 50° Shore C | 55° – 75° Shore C | ASTM D2240 |
| Résistance à l’arrachement de la stratification | ≥ 12 N/25 mm | ≥ 25 N/25 mm | ISO 2411 |
| Tolérance dimensionnelle | ±1,5 mm | ±0,5 mm | ISO 2768-m |
| Température de fonctionnement | -10°C à +50°C | −35 °C à +70 °C | EN 60068-2-14 |
| Protection contre les chutes | chute sur sol en béton de 1,0 m | chute sur sol en béton de 1,8 m (MIL-STD-810H) | FED-STD-101 |
En passant d’une conception intuitive à une fabrication prédictive fondée sur les données, les caisses en EVA haute densité offrent une protection fiable de l’équipement sur plusieurs années, tout en réduisant au minimum les risques liés aux garanties. Pour explorer des sélections personnalisées de composés, des configurations d’outillages sur mesure et des options d’ingénierie pour votre prochain projet de boîtier, consultez notre page principale
Table des matières
- vingt ans d’évolution des étuis en EVA : du tâtonnement à la fiabilité prédictive
- Sélection des matériaux : ingénierie prédictive contre sélection subjective
- 2. Validation en fabrication : élimination des variations dimensionnelles et structurelles
- 3. Gains de qualité quantifiables : étude de cas sur vingt ans
- faire la distinction entre une véritable expertise manufacturière et une simple longévité
- Résumé des spécifications techniques
