 EN

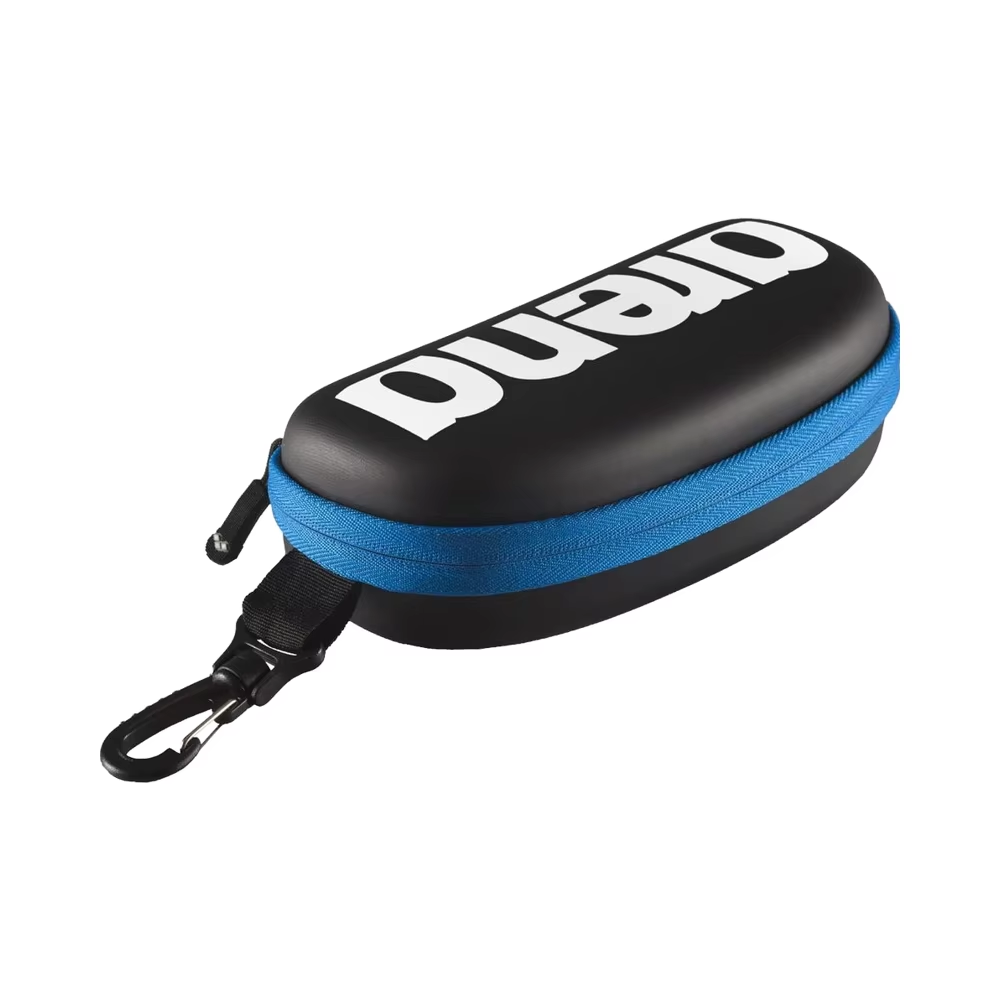
20 Jahre Entwicklung von EVA-Gehäusen: Vom Versuch-und-Irrtum-Ansatz zur vorausschauenden Zuverlässigkeit
Bei leistungsstarken Schutzverpackungen sind Materialhaltbarkeit und strukturelle Konsistenz unverzichtbar. In den letzten zwanzig Jahren hat sich die Fertigungslandschaft für Ethylen-Vinylacetat-(EVA-)Gehäuse dramatisch gewandelt. Was einst eine Kunst war, die auf intuitiven Schätzungen und prototypischen Versuch-und-Irrtum-Verfahren beruhte, ist heute eine Disziplin, die durch vorausschauendes Engineering ,beschleunigte Lebensdauertests , und die statistisch validierte Qualitätsprotokolle .
Das Verständnis dieser Entwicklung ist entscheidend für Einkaufsleiter, Produktmanager und Konstrukteure, die maßgeschneiderte Gehäuselösungen für hochwertige medizinische Geräte, Präzisionselektronik, taktische Ausrüstung und industrielle Messinstrumente beschaffen.
Für einen umfassenden Überblick über Architekturen maßgeschneiderter Gehäuse, Fertigungskapazitäten und globale Beschaffungsstrategien erkunden Sie unseren umfassenden
Materialauswahl: Vorausschauende Konstruktion versus subjektive Auswahl
Vor zwanzig Jahren war die Auswahl von Polymerverbindungen für maßgeschneiderte Gehäuse weitgehend reaktiv. Ingenieure wählten eine nominelle Schaumdichte, bestellten physische Muster, applizierten ein Standard-Stofffutter mittels einfacher Flammen- oder Lösemittel-Laminierung und warteten monatelang auf Feldberichte. Defekte wie Mikrorisse, Laminatdelamination und bleibende Drucksetzung wurden oft erst entdeckt, nachdem Tausende Einheiten bereits an Endnutzer ausgeliefert worden waren.
Heute stützt sich fortschrittliche, maßgeschneiderte Verpackung auf prädiktives Engineering, das auf 20 Jahren realer Leistungsdaten beruht.
Veralteter Ansatz (2005):
Subjektive Auswahl -> Physisches Prototyping -> Serienfertigung -> Feldausfälle (4,7 %) -> Reaktive Anpassungen
Moderner Ansatz (moderne Fertigung):
Historische Felddaten -> Polymermischung -> Beschleunigte Lebensdauersimulationen -> Null-Fehler-Skalierung (0,38 %)
Polymer-Compoundierung und Dichteeinstellung
Moderne EVA-Formulierungen sind weitaus ausgefeilter als Standard-Schaumstoffplatten. EVA ist ein Copolymer aus Ethylen und Vinylacetat. Das Verhältnis von Vinylacetat (VA) bestimmt direkt Flexibilität, Transparenz und Zähigkeit des Materials:
-
Niedriger VA-Gehalt (9 % bis 12 %): Erzeugt steifere, hochmodulige Hüllen, die sich für den Schutz schwerer Industrieprodukte bei Sturzbelastung eignen, wobei Druckfestigkeit Vorrang vor taktiler Flexibilität hat.
-
Optimaler VA-Gehalt (18 % bis 28 %): Bietet die ideale Balance aus Aufprallenergieabsorption, Flexibilität und Ermüdungsbeständigkeit bei wiederholtem Biegen.
Durch die Analyse, wie verschiedene Harzsorten langfristiger mechanischer Belastung standhalten, können Hersteller Schaumstoffformulierungen an spezifische Anwendungsprofile anpassen. Hochdichtes EVA (im Bereich von 65 kg/m³ bis 120 kg/m³) kann so optimiert werden, dass es über 5 bis 10 Jahre kontinuierlichen täglichen Betriebs seine strukturelle Gedächtnisfähigkeit und rissfreie Flexibilität bewahrt.
Umweltbeständigkeit und thermisches Wechselverhalten
Einsatzumgebungen setzen Schutzhüllen extremen Umweltbelastungen aus:
-
Schnelle Temperaturschwankungen (z. B. Transport von einer -20 °C kalten Frachthalle auf ein +50 °C heißes Wüstenrollfeld)
-
Hohe relative Luftfeuchtigkeit, die zu hydrolytischem Abbau herkömmlicher Klebstoffe führt
-
Längerer ultravioletter (UV) Strahlungseinfluss während des Einsatzes vor Ort
Vorausschauende Konstruktion berücksichtigt diese Belastungen bereits in der Phase der Werkstoffauswahl. Durch Anwendung historischer Degradationskurven wählen Konstrukteure Heißschmelzklebefolien und Oberflächenlaminierungen (wie z. B. 1680D Ballistic Nylon, PU-Leder oder wasserabweisendes Oxford-Gewebe) aus, deren Wärmeausdehnungskoeffizienten mit denen des zugrundeliegenden EVA-Substrats kompatibel sind, um eine Delamination durch thermischen Schock zu verhindern.
2. Fertigungsvalidierung: Beseitigung von Maß- und Strukturvariabilität
Bei der historischen Fertigung von EVA-Gehäusen trat deutliche Prozessvariabilität auf. Passgenauigkeitsprobleme im Bereich der inneren Spritzgussschalen, Dichteunterschiede des Schaumstoffs über tiefgezogene Gehäuseschalen hinweg sowie hohe Nahtversagensraten führten gelegentlich zu zweistelligen Ausschussquoten bei Erstläufen. Moderne Qualitätsengineering-Maßnahmen beseitigen diese Probleme durch strenge Prozessvalidierung.
Präzise Kompressionsformprotokolle
Das Thermoformen von EVA erfordert eine präzise Steuerung der thermischen Kinetik und des Druckzeitpunkts. Moderne Verarbeitung beruht auf einer Regelung mit geschlossenem Regelkreis für vier kritische Variablen:
| Verarbeitungsvariable | Einfluss auf die Qualität | Moderne Regelungsstandards |
| Plattentemperatur | Bestimmt den Polymerfluss, die Stabilität der Vernetzung und die Konsistenz der Umformung. | Mehrzonige PID-Heizung innerhalb einer Toleranz von ±1,5 °C. |
| Verweildauer | Stellt eine vollständige thermische Sättigung über unterschiedliche Wandstärken hinweg sicher, ohne verbrannte Oberflächen. | Automatische Zeitschaltfunktion, die an hydraulische Drucksensoren gekoppelt ist. |
| Hydraulische Presskraft | Steuert die endgültige Schalendicke, die Dichte der Ecken sowie die Genauigkeit der Oberflächenstruktur. | Proportionale Druckregelung zur Vermeidung lokaler Dünnsstellen. |
| Kühlzyklus | Sichert die innere spannungsfreie Geometrie, um Verzerrungen nach dem Spritzguss zu verhindern. | Kaltwasserdurchlässe im Werkzeug zur Aufrechterhaltung einheitlicher Kühlraten. |
Ultraschallschweißen und verstärkte Nahtgeometrie
Nähte und Verschlussstellen stellen den primären Ausfallmechanismus bei herkömmlichem weichseitigem und halbsteifem Gepäck dar. Herkömmliches Nähen hinterlässt Nadelstiche, die bei Zugstoß reißen können.
Moderne kundenspezifische Fertigung integriert fortschrittliches Ultraschallschweißen und Hochfrequenz-(HF-)Verbinden für innere Strukturen, das direkt mit hochfestem Nylon-Garn-Nähen entlang der Hauptlastpfade verschmolzen wird. Durch die Analyse langfristiger Spannungsmuster verstärken Ingenieure Eckradien und wenden hochbelastbare Kantenbänder an, wodurch nahtbedingte Feldausfälle nahezu auf null reduziert werden.
3. Messbare Qualitätsverbesserungen: Eine 20-Jahres-Fallstudie
Der Übergang vom intuitiven Design zum datengestützten Engineering liefert messbare Leistungsverbesserungen. Die Auswertung langfristiger Feldrücklaufdaten eines führenden Herstellers von Schutzhüllen zwischen 2005 und 2023 verdeutlicht diesen Fortschritt bei der Zuverlässigkeit.
Jährliche Entwicklung der Feldausfallrate (2005–2023):
-
2005:4,70 % (Ausgangswert aufgrund von Nahtaufspaltungen und Reißverschlussausfällen)
-
2015:1,20 % (Reduziert durch schrittweise Materialverbesserungen und Eckenausgleichseinsätze)
-
2023:0,38 % (Optimiert mittels vorausschauender beschleunigter Prüfung an über 300.000 Einheiten)
(Gesamtreduktion der Feldausfallrate: 92 %)
Zeitlinie der Ausfallratenreduktion
-
ausgangswert 2005 (4,7 % Ausfallrate): Schutzhüllen der ersten Generation basierten auf Standardsteppnähten, nicht verstärkten Reißverschlussführungen und handelsüblichen Schaumstoffqualitäten. Wichtigste Ausfallursachen waren Nahtaufspaltungen nach Sturzbelastung sowie Eckenverformung unter dauerhafter Stapellast.
-
iterative Phase 2015 (1,2 % Ausfallrate): Die Einführung maßgeschneiderter EVA-Schaumdichten, verstärkter Eckradien und aktualisierter Klebstoffformulierungen erhöhte die strukturelle Integrität deutlich.
-
vorhersagephase 2023 (Ausfallrate: 0,38 %): Vollständige Integration von beschleunigten Lebenszyklus-Tests und statistischer Prozesskontrolle bei über 300.000 hergestellten Einheiten.
Einführung beschleunigter Lebenszyklus-Tests (ALT)
Der stärkste Anstieg der Produktsicherheit erfolgte nach der Einführung von Protokollen für beschleunigte Lebenszyklus-Tests. Statt auf reale Verschleißberichte zu warten, durchlaufen Produktionsentwürfe vor der Freigabe der Werkzeuge simulierte Mehrjahres-Stresszyklen:
-
Beschleunigte thermische Zyklen: Schnelles Wechseln der Temperaturen von −30 °C bis +65 °C über 200 aufeinanderfolgende Stunden zur Überprüfung der Verbundschubfestigkeit.
-
Dynamische Fall- und Stoßtests: Herablassen beladener Gehäuse aus Höhen von 1,2 bis 1,8 Metern auf Betonflächen unter Berücksichtigung mehrerer Aufprallvektoren gemäß MIL-STD-810H.
-
Kontinuierliche Vibrationsprüfung: Simulierung von 5.000 Meilen Autobahn- und Lufttransport, um Reibungsverschleiß zwischen inneren Samtfutterungen und eingeschlossener Instrumentierung zu identifizieren.
-
Wechselseitige Reissverschluss-Ermüdung: 10.000 automatisierte Öffnungs-/Schliesszyklen unter nomineller transversaler Zugspannung.
unterscheidung echter Fertigungsexpertise von blosser Betriebszugehörigkeit
Zwei Jahrzehnte Tätigkeit in der Polymerindustrie sind nur dann aussagekräftig, wenn diese Zeit in systematische Prozessverbesserungen und geistiges Eigentum umgesetzt wird. Hochleistungsfähige Fertigungspartner zeichnen sich durch Prozessstrenge, objektive Prüfungen und überprüfbare Standards aus.
Traditioneller Betrieb (erfahrungsorientiert):
-
Stützt sich auf mündlich überliefertes, nicht dokumentiertes Wissen
-
Subjektive, manuelle Inspektionen
-
Nicht verknüpfte Rohstoffchargen
-
Reaktive Fehlerbehebungen vor Ort
Fortgeschrittener Hersteller (systemgesteuert):
-
ISO-9001-standardisierte Arbeitsabläufe
-
SPC- und Shore-Härteprüfungen
-
Vollständige Chargen- und Serienrückverfolgbarkeit
-
Eigene beschleunigte ALT-Labore
Integrierte F&E sowie geistiges Eigentum
Wahre Fachkompetenz wandelt Produktionsfeedback in proprietäre strukturelle Innovationen um:
-
Kundenspezifische Laminierungsformulierungen: Lösungsmittelfreie, flammengelaminierte Klebstoffe, die so konstruiert sind, dass sie tropische Luftfeuchtigkeit ohne Blasenbildung aushalten.
-
Konstruierte Stoßgeometrie: Innere Rippenstruktur und Eckversteifungen, die mithilfe der Finite-Elemente-Analyse (FEA) entwickelt wurden, um kinetische Aufprallenergie um empfindliche Elektronikkomponenten herum abzuleiten.
-
Ergonomische Verschlusssysteme: Vertiefte Reißverschlussführungen und speziell geformte TPE-Griffe, die das Hängenbleiben und lokale Spannungskonzentrationen während des Transports minimieren.
ISO-Qualitätssysteme und Rückverfolgbarkeit
Eine unverzichtbare Fertigungsqualität beruht auf dokumentierten Steuerungssystemen – nicht auf dem Gedächtnis einzelner Mitarbeiter. Zu den zentralen Qualitätsprotokollen zählen:
-
ISO-9001-zertifizierte Arbeitsabläufe: Standardisierte Betriebsanweisungen für jede Phase – von der Annahme der Rohharze bis zum endgültigen Verpacken in Kartons.
-
Eingangsmaterialprüfung (IQC): Prüfung der Roh-EVA-Platten auf Shore-Härte (z. B. 45° bis 75° Shore C), Dichte-Konsistenz und Zugdehnung vor der Thermoformung.
-
Statistische Prozesskontrolle (SPC): Überwachung kritischer Abmessungen mit digitalen Messschiebern und optischen Vergleichsgeräten, um sicherzustellen, dass die Toleranzen über alle Produktionsläufe hinweg innerhalb von ±0,5 mm bleiben.
-
Vollständige Chargenrückverfolgbarkeit: Serienfertigungsprotokollierung, die fertige Einheiten rückwärts über die Formstation-Protokolle, die Laminierklebstoffchargen und die Rohharzchargen zuordnet.
Wenn Abweichungen auftreten, ermöglichen nachverfolgbare Produktionsprotokolle den Qualitäts-Teams die sofortige Durchführung einer präzisen Ursachenanalyse (8D-Methode) und von Korrekturmaßnahmen.
Zusammenfassung der technischen Spezifikationen
Um Ingenieurteams bei der Spezifikation hochzuverlässiger kundenspezifischer EVA-Gehäuse zu unterstützen, umfassen die standardmäßigen Baseline-Parameter – die auf zwei Jahrzehnten Fertigungsdaten verfeinert wurden – Folgendes:
| Technischer Parameter | Standard-Spezifikation | Hochzuverlässigkeits-Spezifikation | Testverfahren / Standard |
| EVA-Schaumdichte | 45 – 60 kg/m³ | 65 – 120 kg/m³ | ISO 845 / ASTM D3575 |
| Festung der Küste | 38° – 50° Shore C | 55° – 75° Shore C | ASTM D2240 |
| Peel-Festigkeit der Laminierung | ≥ 12 N/25 mm | ≥ 25 N/25 mm | ISO 2411 |
| Abmessungsgrenze | ±1.5 mm | ±0,5 mm | ISO 2768-m |
| Betriebstemperatur | -10°C bis +50°C | –35 °C bis +70 °C | EN 60068-2-14 |
| Sturztest-Schutz | sturztest aus 1,0 m Höhe auf Beton | sturztest aus 1,8 m Höhe auf Beton (MIL-STD-810H) | FED-STD-101 |
Durch den Übergang vom intuitiven zum vorausschauenden, datengestützten Fertigungsansatz bieten hochdichte EVA-Gehäuse zuverlässigen, mehrjährigen Schutz für Geräte und minimieren gleichzeitig das Garantierisiko. Um maßgeschneiderte Werkstoffauswahlen, individuelle Werkzeugeinstellungen und technische Optionen für Ihr nächstes Gehäuseprojekt zu erkunden, lesen Sie bitte unseren Hauptkatalog
Inhaltsverzeichnis
- 20 Jahre Entwicklung von EVA-Gehäusen: Vom Versuch-und-Irrtum-Ansatz zur vorausschauenden Zuverlässigkeit
- Materialauswahl: Vorausschauende Konstruktion versus subjektive Auswahl
- 2. Fertigungsvalidierung: Beseitigung von Maß- und Strukturvariabilität
- 3. Messbare Qualitätsverbesserungen: Eine 20-Jahres-Fallstudie
- unterscheidung echter Fertigungsexpertise von blosser Betriebszugehörigkeit
- Zusammenfassung der technischen Spezifikationen
