 EN

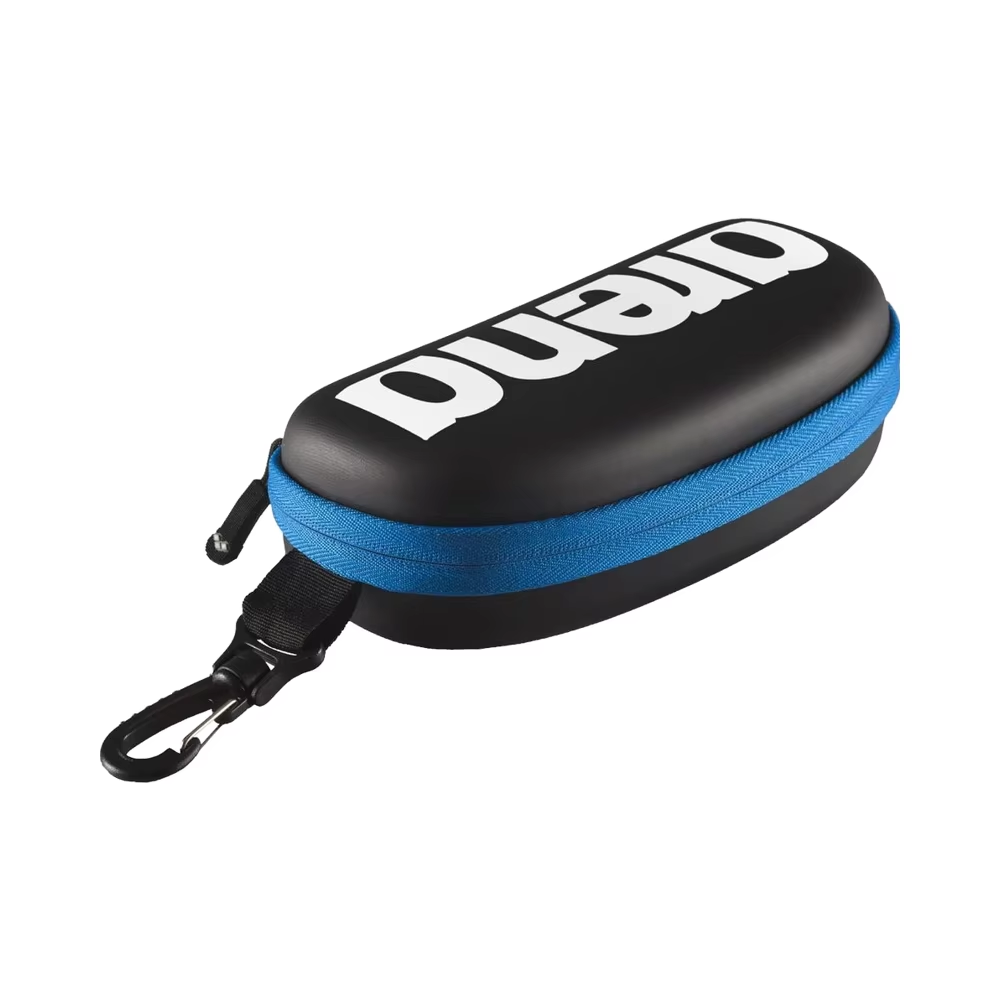
20 jaar evolutie van EVA-koffers: van proberen en fouten maken naar voorspellende betrouwbaarheid
Bij hoogwaardige beschermende verpakkingen zijn materiaalduurzaamheid en structurele consistentie onverhandelbaar. De afgelopen twee decennia heeft het productielandschap voor ethyleenvinylacetaat (EVA)-koffers zich sterk gewijzigd. Wat ooit een kunstvorm was, gebaseerd op intuïtieve schattingen en prototyping via proberen en fouten maken, is nu uitgegroeid tot een discipline die wordt geleid door voorspellende engineering ,versnelde levenscyclus-testen en de statistisch gevalideerde kwaliteitsprotocollen .
Het begrijpen van deze evolutie is essentieel voor inkoophoofden, productmanagers en ontwerpingenieurs die op zoek zijn naar maatwerkbehuizingoplossingen voor hoogwaardige medische apparatuur, precisie-elektronica, tactische uitrusting en industriële meetinstrumenten.
Voor een volledig overzicht van architectuurmogelijkheden voor maatwerkbehuizingen, productiemogelijkheden en wereldwijde inkoopstrategieën, raadpleeg onze uitgebreide
Materiaalkeuze: voorspellende techniek versus subjectieve keuze
Twintig jaar geleden was de keuze van polymeerverbindingen voor maatwerkkoffers grotendeels reactief. Ingenieurs kozen een nominale schuimdichtheid, bestelden fysieke monsters, plaatsten een standaardstofvoering via eenvoudige vlambewerking of oplosmiddel-laminering en wachtten maanden op veldrapporten. Gebreken zoals microscheurtjes, laminatie-ontkoppeling en blijvende compressieve vervorming werden vaak pas ontdekt nadat duizenden eenheden waren verzonden naar eindgebruikers.
Vandaag steunt geavanceerde, op maat gemaakte verpakking zich op voorspellende techniek, gebaseerd op twintig jaar aan prestatiegegevens uit de praktijk.
Verouderde aanpak (2005):
Subjectieve selectie → fysieke prototyping → massaproductie → storingen in gebruik (4,7%) → reactieve aanpassingen
Moderne aanpak (moderne productie):
Historische veldgegevens → polymeermenging → versnelde levensduursimulaties → schaalvergroting zonder fouten (0,38%)
Polymercompounding en dichtheidsafstemming
Moderne EVA-formuleringen zijn veel geavanceerder dan standaard schuimplaten. EVA is een copolymeer van ethyleen en vinylacetaat. De verhouding vinylacetaat (VA) bepaalt direct de flexibiliteit, helderheid en taaiheid van het materiaal:
-
Lage VA-gehalte (9% tot 12%): Levert stijvere, hoger-modulus omhulsels op, geschikt voor zware industriële valbescherming waar compressievastheid prioriteit heeft boven tactiele flexibiliteit.
-
Optimaal VA-gehalte (18% tot 28%): Levert de ideale balans tussen absorptie van impactenergie, flexibiliteit en weerstand tegen vermoeidheid bij herhaald buigen.
Door te analyseren hoe verschillende harskwaliteiten langdurige mechanische belasting doorstaan, kunnen fabrikanten schuimformuleringen aanpassen aan specifieke toepassingsprofielen. Hoogdichtheidse EVA (met een dichtheid van 65 kg/m³ tot 120 kg/m³) kan worden geoptimaliseerd om zijn structureel geheugen en scheurvrije flexibiliteit te behouden gedurende vijf tot tien jaar continu dagelijks gebruik.
Milieubestendigheid en thermische cycli
Veldomgevingen blootstellen beschermhoesjes aan extreme milieubelasting:
-
Snelle temperatuurschommelingen (bijvoorbeeld transport van een -20 °C koude laadruimte naar een +50 °C hete woestijnlandingsbaan)
-
Hoge relatieve vochtigheid die hydrolytische afbraak van standaardlijmen veroorzaakt
-
Langdurige ultraviolette (UV) blootstelling tijdens inzet in het veld
Voorspellende techniek houdt rekening met deze spanningen tijdens de fase van materiaalkeuze. Door historische verslechteringscurves toe te passen, kiezen ingenieurs lijmfolies op basis van smeltkleefstof en oppervlakteschachten (zoals 1680D ballistisch nylon, PU-leder of waterafstotend Oxford-weefsel) met thermische uitzettingscoëfficiënten die compatibel zijn met de onderliggende EVA-substraat, waardoor afscheuring door thermische schok wordt voorkomen.
2. Validatie van de productie: eliminatie van dimensionale en structurele variabiliteit
Bij eerdere EVA-kofferproductie trad duidelijke procesvariabiliteit op. Pasproblemen rondom geïntegreerde gevormde trays, dichtheidsverschillen in schuim over de diepgetrokken shells heen en een hoog percentage naadbreuk leidden soms tot defectpercentages in de tientallen tijdens de eerste productieruns. Moderne kwaliteitsengineering elimineert deze problemen via strenge procesvalidatie.
Protocollen voor precisie-compressievorming
Thermoformen van EVA vereist nauwkeurige controle over thermische kinetiek en druktiming. Moderne verwerking is gebaseerd op closed-loop-regeling van vier kritieke variabelen:
| Verwerkingsvariabele | Invloed op kwaliteit | Moderne regelstandaard |
| Plaattemperatuur | Bepaalt de polymeerstroming, stabiliteit van vernetting en consistentie van de trekdiepte. | Meerzone PID-verwarming met een tolerantie van ±1,5 °C. |
| Wachttijd | Zorgt voor volledige thermische verzadiging over wisselende wanddikten heen, zonder gebrande oppervlakken. | Geautomatiseerde tijdschakelaar die gekoppeld is aan hydraulische druksensoren. |
| Hydraulische tonnage | Regelt de uiteindelijke schilddikte, hoekdichtheid en nauwkeurigheid van het oppervlakstructuurpatroon. | Proportionele drukregeling die lokale dunne plekken voorkomt. |
| Koelcyclus | Vergrendelt de interne, spanningsvrije geometrie om vervorming na het spuitgieten te voorkomen. | Matrijskanalen met gekoeld water die een uniforme koelsnelheid handhaven. |
Ultrasone lasverbinding en versterkte naadgeometrie
Naden en sluitpunten vormen de belangrijkste oorzaak van storingen bij traditionele zachtzijdige en semi-stijve bagage. Standaard stiksel laat naaldgaatjes achter die onder trekbelasting kunnen scheuren.
Moderne op maat gemaakte productie maakt gebruik van geavanceerde ultrasone lasverbinding en radiofrequentie- (RF-) hechting voor interne constructies, direct gefuseerd met hoogsterkte nylon draadstiksel langs de primaire belastingspaden. Door langdurige spanningspatronen te analyseren, versterken ingenieurs de hoekradii en passen zwaar belaste afdekbanden toe, waardoor storingen gerelateerd aan naden bijna tot nul worden teruggebracht.
3. Meetbare kwaliteitswinsten: een casestudy van twintig jaar
De overgang van intuïtief ontwerp naar data-gestuurde engineering levert meetbare prestatieverbeteringen op. Het bijhouden van langlopende veldretourgegevens van een toonaangevende fabrikant van beschermhoesjes tussen 2005 en 2023 onderstreept deze betrouwbaarheidsvoortgang.
Evolutie van het jaarlijkse veldstoringpercentage (2005–2023):
-
2005:4,70% (basispercentage door naden scheuren en ritsstoringen)
-
2015:1,20% (verlaagd door iteratieve materiaalverbeteringen en hoekzakken)
-
2023:0,38% (geoptimaliseerd via voorspellende versnelde tests op meer dan 300.000 eenheden)
(Totale vermindering van het veldstoringpercentage: 92%)
Tijdlijn van de vermindering van het storingspercentage
-
basisniveau 2005 (4,7% storingspercentage): Hoese van de eerste generatie maakten gebruik van standaard naadtechnieken, niet-versterkte ritspaden en algemene schuimkwaliteiten. Belangrijkste oorzaken van storingen waren het scheuren van naden na valimpact en het instorten van hoeken onder aanhoudende stapellasten.
-
iteratief stadium 2015 (1,2% storingspercentage): De introductie van op maat gemaakte EVA-schuimdichtheden, versterkte hoekstralen en bijgewerkte lijmformuleringen heeft de structurele integriteit aanzienlijk verbeterd.
-
2023 Voorspellende fase (0,38% foutpercentage): Volledige integratie van versnelde levenscyclus-tests en statistische procescontrole bij meer dan 300.000 geproduceerde eenheden.
Implementatie van versnelde levenscyclus-tests (ALT)
De sterkste verbetering in productbetrouwbaarheid volgde op de introductie van protocollen voor versnelde levenscyclus-tests. In plaats van te wachten op slijtagerapporten uit de praktijk, ondergaan productieontwerpen vóór goedkeuring van de gereedschappen gesimuleerde stresscycli van meerdere jaren:
-
Versnelde thermische cycli: Snel wisselende temperaturen van -30 °C tot +65 °C gedurende 200 opeenvolgende uren om de laminatie-schuifsterkte te verifiëren.
-
Dynamische val- en schoktests: Het laten vallen van beladen koffers van hoogtes van 1,2 tot 1,8 meter over meerdere impactvectoren op betonnen oppervlakken, conform MIL-STD-810H-methodologieën.
-
Doorlopende trillingstests: Simulatie van 5.000 mijl snelweg- en luchtvervoer om wrijvingsversleten te identificeren tussen interne fluwelen voeringen en ingesloten instrumentatie.
-
Wisselende ritsmoeheid: 10.000 geautomatiseerde open-/sluitcycli onder nominale transversale spanning.
onderscheid maken tussen echte productie-expertise en louter langdurigheid
Twee decennia actief zijn in de polymersector is alleen zinvol als die tijd wordt omgezet in systematische procesverbeteringen en intellectueel eigendom. Hoogpresterende productiepartners onderscheiden zich door processtrenge, objectieve tests en verifieerbare normen.
Traditionele fabriek (ervaringsgebaseerd):
-
Vertrouwt op ongeschreven, tribale kennis
-
Subjectieve, handmatige inspecties
-
Niet-gekoppelde grondstofpartijen
-
Reactieve oplossingen voor veldfouten
Geavanceerde fabrikant (systeemgestuurd):
-
ISO 9001-genormaliseerde werkstromen
-
SPC- en Shore-hardheidstests
-
Volledige partij- en serienummertraceerbaarheid
-
Eigen geaccelereerde ALT-laboratoria
Geïntegreerd O&O en intellectueel eigendom
Echte expertise zet productiefeedback om in eigen structurele innovaties:
-
Aangepaste laminatieformuleringen: Oplosmiddelvrije, vlakgelijmde kleefstoffen die zijn ontworpen om tropische vochtigheid te weerstaan zonder blaren te vormen.
-
Ontworpen schokgeometrie: Interne ribstructuur en hoekverstevigingen ontworpen met behulp van eindige-elementanalyse (FEA) om kinetische impactenergie te verdelen rond gevoelige elektronica.
-
Ergonomische sluitingsystemen: Ingezakte ritspaden en op maat gevormde TPE-grepen die het vastlopen en lokale spanningen tijdens transport minimaliseren.
ISO-kwaliteitssystemen en volgbaarheid
Onverminderde productiekwaliteit is afhankelijk van gedocumenteerde controle-systemen, niet van het geheugen van individuele werknemers. Belangrijke kwaliteitsprotocollen omvatten:
-
ISO 9001-gecertificeerde werkstromen: Gestandaardiseerde werkprocedures in elke fase, van ontvangst van grondstoffen (resin) tot definitieve verpakking in dozen.
-
Inspectie van inkomende materialen (IQC): Testen van ruwe EVA-platen op Shore-hardheid (bijv. 45° tot 75° Shore C), dichtheidsconsistentie en trekrekking vóór thermoformen.
-
Statistische Procesbeheersing (SPC): Bewaken van kritieke afmetingen met digitale schuifmaat en optische vergelijkingsapparatuur om te garanderen dat toleranties binnen ±0,5 mm blijven tijdens de productielopen.
-
Volledige batchvolgbaarheid: Geserialiseerde productielogging die afgewerkte eenheden terugkoppelt naar matrijsstationlogs, laminatiekleefmiddelbatches en grondstoffenresinbatches.
Wanneer afwijkingen optreden, stellen traceerbare productielogs kwaliteitsteams in staat om onmiddellijk een nauwkeurige oorzakenanalyse (8D-methodologie) en corrigerende maatregelen uit te voeren.
Samenvatting technische specificaties
Om engineeringteams te ondersteunen bij het specificeren van hoogbetrouwbare op maat gemaakte EVA-behuizingen, omvatten de standaardbasisparameters — verfijnd op basis van twintig jaar productiegegevens — het volgende:
| Technische parameter | Standaard Specificatie | Specificatie voor hoge betrouwbaarheid | Test Methode\/Standaard |
| EVA-schuimdichtheid | 45 - 60 kg/m³ | 65 - 120 kg/m³ | ISO 845 / ASTM D3575 |
| Hardheid van de kust | 38° - 50° Shore C | 55° - 75° Shore C | ASTM D2240 |
| Laminatie-afschilkracht | ≥ 12 N/25 mm | ≥ 25 N/25 mm | ISO 2411 |
| Dimensietolerantie | ±1,5mm | ±0,5 mm | ISO 2768-m |
| Bedrijfstemperatuur | -10°C tot +50°C | –35 °C tot +70 °C | EN 60068-2-14 |
| Bescherming tegen valtesten | valtest van 1,0 m op beton | valtest van 1,8 m op beton (MIL-STD-810H) | FED-STD-101 |
Door over te stappen van intuïtief ontwerp naar voorspellend, op gegevens gebaseerd productieproces leveren hoogdichtheidseva-koffers betrouwbare bescherming van apparatuur gedurende meerdere jaren, terwijl de garantierisico’s worden beperkt. Om afgestemde samenstellingen, maatwerk gereedschapsconfiguraties en technische opties te verkennen voor uw volgende behuizingsproject, bekijk onze primaire
Inhoudsopgave
- 20 jaar evolutie van EVA-koffers: van proberen en fouten maken naar voorspellende betrouwbaarheid
- Materiaalkeuze: voorspellende techniek versus subjectieve keuze
- 2. Validatie van de productie: eliminatie van dimensionale en structurele variabiliteit
- 3. Meetbare kwaliteitswinsten: een casestudy van twintig jaar
- onderscheid maken tussen echte productie-expertise en louter langdurigheid
- Samenvatting technische specificaties
