 EN

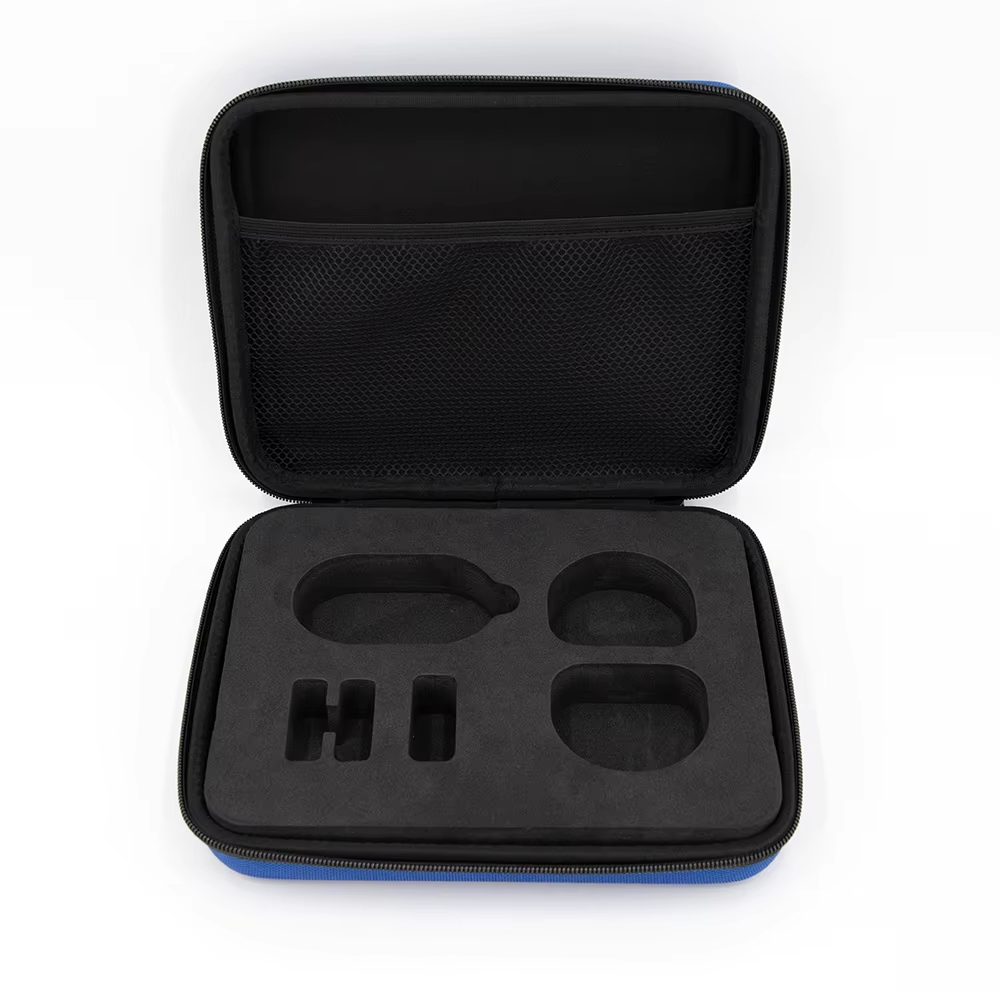
Iskunvaimennuksen dynamiikka: Kuinka tarkkuusvaahtomuovikotelot hajauttavat iskuenergiaa ja suojaavat herkkiä hyötykuormia
Luotettavissa pakkauksissa herkän elektroniikan, lääketieteellisen diagnostiikan, taktisten varusteiden ja optisten järjestelmien suojaaminen vaatii dynaamisten mekaanisten voimien hallintaa. Kun suojakotelo putoaa, iskee tai tärisee kuljetuksen aikana, sen sisällä oleva hyötykuorma kiihtyy nopeasti. Ilman asianmukaista voimanvaimennusta tämä voima johtaa suoraan komponenttien siirtymään, rakenteelliseen väsymiseen tai välittömään kalibrointivikaan.
Sen ymmärtäminen, miten erikoistuneet vaahtoformulaatiot muuttavat kineettisen energian vaarattomaksi lämpöhäviöksi, on ratkaisevan tärkeää pakkausinsinööreille, hankintapäälliköille ja logistiikkasuunnittelijoille.
Kattavan oppaan räätälöidyistä koteloarkkitehtuureista, materiaalivalinnoista ja globaaleista toimitusketjustrategioista löydät ensisijaisesta verkkosivustostamme.
Iskunvaimennuksen fysiikka: puristus, hystereesi ja palautuminen
Kun vaahtomuovivuorattu suojakotelo osuu kovaan pintaan, sisäinen iskunvaimennus toimii epälineaarisena jousivaimennusjärjestelmänä. Mekaaninen energiansiirto noudattaa määriteltyä termodynaamista ja fysikaalista etenemistä:
-
Soluseinän puristus: Ensimmäisen iskun vaikutuksesta polymeerin sisällä olevat avoimet tai suljetut solumatriisit puristuvat kokoon. Kun neste (soluihin jäänyt ilma tai kaasu) puristuu kokoon ja soluseinät taipuvat tai vääntyvät, iskuenergia jakautuu laajemmalle pinta-alalle.
-
Viskoelastinen energianmuunnos: Polymeerivaahdot omaavat viskoelastisen käyttäytymisen, jossa viskoosin nesteenkesto yhdistyy elastiseen kiinteään käyttäytymiseen. Osa iskuenergiasta varastoituu väliaikaisesti elastisesti, mutta merkittävä osa muuttuu lämmöksi sisäisen molekyylikitkan kautta. Tätä haihtuvan ja varastoidun energian suhdetta kutsutaan nimellä hystereesi .
-
Hidastuksen tasoitus: Pidentämällä aikaa, jonka aikana nopeus laskee nollaan, vaahto tasoittaa kiihtyvyyspiikin. Terävä 300 G:n isku kahden millisekunnin aikana muunnetaan hallittavaksi 30 G:n kuormitukseksi, joka jakautuu 20 millisekunnin ajalle, mikä vähentää välittyvää huippuvoimaa jopa 70 %.
-
Paksuuden palautus- ja puristussarja: Iskun jälkeen vaahtomuovin on palattava alkuperäiseen paksuuteensa suojatakseen toissijaisilta iskuilta. Alhainen puristuspainumaprosentti (mitattuna ASTM D3575 -standardin mukaisesti) varmistaa, että materiaali säilyttää iskunvaimennusvälyksensä useiden pudotusten kuljetuksen aikana.
Materiaalivertailu: EPE vs. XLPE vs. EPP suorituskykyprofiilit
Oikean polymeerivaahdon valintaan liittyy tilavuusenergian absorption, tiheyden, puristuspainumavastuksen ja kustannusten tasapainottaminen. Alla on vertaileva erittely kolmesta ensisijaisesta teknisissä pakkauksissa käytettävästä suljettusoluisesta pehmustevaahdosta:
| Materiaaliominaisuus | Paisutettu polyeteeni (EPE) | Ristisilloitettu polyeteeni (XLPE) | Laajennettu polypropeeni (EPP) |
| Tiheysalue | 20–60 kg/m³ | 25–200 kg/m³ | 15–120 kg/m³ |
| Suhteellinen energian absorptio | Kohtalainen | Korkea | Erittäin korkea |
| Puristusjäännös (%) | 30–40 % | 5 % – 15 % | 3–8 % |
| Palautuva muisti / uudelleenkäytettävyys | Matala (yksi matka) | Keskitaso korkeaan | Poikkeuksellinen (useampi matka) |
| Pinnan viimeistely ja estetiikka | Karkea, kuituinen | Sileä, hienosoluinen, ei-hankaava | Valettu helmi, puhdas |
| Kustannusindeksi | Alhainen | Keskitasoinen | Korkea |
Todellisen maailman pudotuskoestandardit (ASTM D4169 / ASTM D5276)
Standardoidussa 1,2 metrin pudotustestissä, jossa kannateltiin 5 kg:n hyötykuormaa:
-
EPE (30 kg/m³): Lähettää noin 75 g huippukiihtyvyyden hyötykuormaan nähden. Suurempi puristusmuutos johtaa asteittaiseen pohjaan toistuvien pudotusten jälkeen.
-
XLPE (45 kg/m³): Rajoittaa huippuvoiman arvoon 40 g erinomainen hankaamaton pinta suojaa herkkiä anodisoituja tai päällystettyjä laitekoteloita.
-
EPP (60 kg/m³): Rajoittaa huippuvoiman juuri ja juuri 25 g säilyttää yli 95 % alkuperäisestä paksuudestaan jopa 10 peräkkäisen pudotuksen jälkeen samalle pinnalle, mikä tekee siitä alan standardin palautettaville kuljetuslaatikoille ja uudelleenkäytettäville sotilaskonteille.
Hyötykuorman lukitus: Tarkkuus-CNC- ja stanssattu valmistus
Jopa korkean suorituskyvyn omaava vaahto pettää, jos sisäinen hyötykuorma liikkuu vapaasti kotelon sisällä. Sisäinen välys antaa hyötykuorman saada vauhtia koteloon nähden, mikä johtaa pistemäiseen iskuun, kun hyötykuorma osuu sisäseinään.
Räätälöity immobilisaatio poistaa liikkeen kaikilla kuudella vapausasteella (surge, swing, wave, roll, pitch ja yaw).
CNC-jyrsintä vs. teräsviivaimella stanssaus
Täydellisen nollavälyksen kapseloinnin saavuttamiseksi räätälöidyt vaahtomuoviosat valmistetaan tarkkojen digitaalisten valmistusprosessien avulla:
-
3D-laserskannaus ja CAD-mallinnus: Fyysiset laitteet skannataan tarkkojen CAD-geometrioiden luomiseksi, ottaen huomioon napit, optiset linssit, kaapelien jännityksenpoistimet ja epätasaisen massajakauman.
-
Tarkkuus-CNC-jyrsintä: Käyttää suurnopeuksisia pyöriviä leikkureita monimutkaisten, eri syvyyksissä olevien onteloiden jyrsintään tiheään XLPE- tai EVA-vaahtoon. Saavuttaa tarkat mittatoleranssit ±0,5 mm:n tarkkuudella, mikä luo räätälöidyn muotosovituksen pienivolyymisille, arvokkaille lääketieteellisille instrumenteille tai sotilasvarusteille.
-
Teräsviivaimella stanssattu stanssaus: Puristaa räätälöityjä terästeriä vaahtomuovilevyjen läpi. Ihanteellinen suuriin tuotantomääriin, tuottaa puhtaita, tasaisia leikkauksia ja korkean toistettavuuden.
Korvaamalla irtopakkaukset, kuplamuovin tai yleisen munankehävaahdon mittatilaustyönä muotoilluilla täytteillä, hyötykuormasta tulee integroitu rakenneosa koko pakkausjärjestelmää.
Case-tutkimus: Lääkinnällisten laitteiden kuljetusvaurioiden vähentäminen 9,2 prosentista 0,4 prosenttiin
Kannettavien ultraäänikuvausasemien valmistaja koki vakavia tuotevikoja maailmanlaajuisen jakelun aikana.
Haaste
-
Historiallinen epäonnistumisaste: 9,2 % maa- ja lentologistiikan kanavien kautta.
-
Pääasialliset vikaantumismuodot: Optinen kohdistusvirhe, löysät sisäiset liittimet ja haljenneet kotelon kulmakiinnikkeet, jotka johtuvat matalataajuisesta tien tärinästä ja ajotuntuman heikkenemisestä.
-
Vanhat pakkaukset: Yleinen, valmiiksi pakattu ulkokuori, joka on vuorattu ei-räätälöidyllä avoimella kennoisella PU-vaahtomuovipehmusteella.
Suunniteltu ratkaisu
Insinöörit suunnittelivat sisäisen pakkauksen uudelleen räätälöidyksi monitiheyksiseksi eristysjärjestelmäksi käyttämällä jäykkää ulkokuorta, joka on vuorattu räätälöidyllä CNC-jyrsityllä XLPE-vaahdolla:
-
Eristetyt kolot: Päänäyttöyksikölle, anturin antureille, virtalähteelle ja varaparistoille jyrsittiin erilliset ontelot.
-
Resonanssin hallinta: Tiheyttä vaihdeltiin tukialueiden välillä (65 kg/m³ raskaiden alustojen alla; 30 kg/m³ herkkien anturipäiden ympärillä) luonnollisen resonanssitaajuuden siirtämiseksi poispäin normaaleista kuljetustaajuuksista (10–30 Hz).
-
Täydellinen akselin immobilisaatio: Nollavälysiset sivuseinät estivät poikittaissiirtymän lentorahdin turbulenssin aikana.
Varmennetut tulokset
-
Vahinkojen vähentäminen: Vuosittaiset lähetysvahingot laskivat 9,2 prosentista 0.4%(A kokonaisvähennys 95,7 % ).
-
Taloudellinen vaikutus: Kalliit kenttäkalibrointikäynnit poistettiin, takuuvarausten kohdentaminen väheni ja asiakkaiden luottamus kansainvälisiin toimituskanaviin parani.
5. Tärinänvaimennus ja teknisten standardien validointi
Resonanssin hallinta avosoluisella PU:lla ja neopreenilla
Vaikka umpisoluiset vaahdot (XLPE, EPP) kestävät pudotusiskuja, matalataajuinen kuljetusvärähtely (kuten dieselmoottorin tyhjäkäynti tai rahtikoneen tärinä) vaatii pehmeitä vaimennusmateriaaleja:
-
Avoin solupolyuretaani (PU): Korkea ilmanläpäisevyys tarjoaa vahvat vaimennusominaisuudet, absorboimalla matalan amplitudin värähtelyenergiaa ja muuttamalla sen lämpöhäviöksi taajuuksilla 15 Hz - 50 Hz.
-
Neopreenikumista valmistetut tyynyt: Sijoitetaan raskaiden laitteiden alle kuormaa kantaviin kohtiin eristämään matalataajuista harmonista hurinaa ja estämään rakenteellista väsymistä.
Teollisuustestausprotokollat (ASTM D4169 ja MIL-STD-810H)
Suojaavan vaahtomuovikotelon validointi vaatii perusteellisia laboratoriotestejä:
-
ASTM D4169 (jakelusykli 13): Simuloi ilma- ja kuorma-autokuljetuksia altisttamalla koko kotelon satunnaisille tärinäohjelmille (0,52 G rms) ja peräkkäisille pudotussarjoille.
-
MIL-STD-810H (menetelmät 514.8 ja 516.8): Tarkistaa pakkauksen suorituskyvyn äärimmäisissä kuljetuksen tärinäprofiileissa ja pudotustesteissä jopa 1,8 metrin korkeudesta.
Tekninen suorituskyvyn perustaso
Teknisten vaahtomuovipakkausten suunnittelueritelmien ohjeena on seuraavat vakiotoimintamittarit:
| Omaisuus | Standarditestimenetelmä | Tavoitteen suorituskykymittari |
| Staattinen kuormitusalue | ASTM D3575 | 0,02–0,15 MPa (vaahtomuovin tiheyden mukaan) |
| Huippulähetetty kiihtyvyys (1,2 metrin pudotus) | ASTM D4169 / D5276 | < 35 G (herkälle elektroniikalle) |
| Veden imeytyminen (tilavuuden mukaan) | ASTM D1056 | < 0,1 % (umpisoluvaatimus) |
| Lämpötilatoimintaväli | Sisäinen protokolla | -40°C - +80°C |
Yhdistämällä tarkan polymeeritiheyden valinnan mittatilaustyönä jyrsittyyn sisäiseen geometriaan ja sertifioituun pudotustestaukseen, mittatilaustyönä tehdyt vaahtomuovikotelot tarjoavat pitkäaikaisen ja toistettavan suojan kriittisille laitteille. Jos haluat tarkastella edistyneitä lämpömuovaustekniikoita, ulkokuorivaihtoehtoja ja räätälöityjä suunnitteluparametreja, tutustu tärkeimpiin...
Sisällysluettelo
- Iskunvaimennuksen dynamiikka: Kuinka tarkkuusvaahtomuovikotelot hajauttavat iskuenergiaa ja suojaavat herkkiä hyötykuormia
- Iskunvaimennuksen fysiikka: puristus, hystereesi ja palautuminen
- Materiaalivertailu: EPE vs. XLPE vs. EPP suorituskykyprofiilit
- Hyötykuorman lukitus: Tarkkuus-CNC- ja stanssattu valmistus
- Case-tutkimus: Lääkinnällisten laitteiden kuljetusvaurioiden vähentäminen 9,2 prosentista 0,4 prosenttiin
- 5. Tärinänvaimennus ja teknisten standardien validointi
- Tekninen suorituskyvyn perustaso
